Cắt một cánh tủ phủ Laminate ở xưởng, dưới lớp vân gỗ có một đường nâu sẫm chạy dọc mép cắt. Đường đó không phải vết bẩn hay keo: nó là phần giấy kraft nằm dưới lớp vân, và nó cho biết tấm laminate được làm theo kiểu gì. Bài này là phần 4 của chuyên đề ván phủ được làm ra thế nào. Phần giấy trang trí in vân gỗ và phần tẩm keo melamine và overlay kể về hai loại giấy ở lớp trên cùng; ở đây là cả tấm.
Tấm HPL gồm những lớp nào
HPL là viết tắt của high-pressure laminate, laminate áp suất cao. Tên gọi chỉ cách làm: các lớp giấy tẩm nhựa nhiệt rắn bị ép nóng cho đến khi nhựa chảy, ngấm vào xơ giấy rồi đóng rắn thành một khối.
Phần lớn khối lượng tấm vẫn là giấy: hơn 60 %, còn 30–40 % là nhựa đã đóng rắn. Nhựa phenolic nằm ở các lớp lõi, nâu và khá dẻo. Nhựa melamine nằm ở lớp mặt, trong suốt, cứng và bền màu. Sau khi đóng rắn, hai loại nhựa tạo thành mạng liên kết không nóng chảy lại được, và tấm có khối lượng riêng trên 1,35 g/cm³.
- Áp suất ép tấm
- 5–8MPa
- Mức điển hình trong máy ép nhiều tầng. Tiêu chuẩn EN 438 lấy 5 MPa làm mức tối thiểu của HPL (ICDLI).
- Nhiệt độ ép
- 120°C
- Mức tối thiểu để nhựa chảy rồi đóng rắn; máy ép nóng lên "hơn 120 °C" (ICDLI).
- Giấy trong tấm
- 60%
- Hơn 60 % khối lượng là giấy, 30–40 % là nhựa đã đóng rắn (ICDLI).
Giấy kraft hút nhựa tốt, làm từ xơ nguyên sinh hoặc xơ tái chế, nặng 80–300 g/m². Giấy trang trí được tẩy trắng và pha bột màu hoặc in vân, nặng 50–160 g/m². Overlay là tờ giấy trong, không bột màu, hút nhựa rất mạnh, nặng 15–80 g/m², đặt trên cùng để mặt chịu mài mòn tốt hơn.
Từ cuộn giấy đến chồng giấy
Giấy kraft và giấy trang trí đến nhà máy dạng cuộn lớn. Trong máy tẩm nằm ngang, giấy được tháo cuộn, nhúng vào bể nhựa, ngấm no rồi sấy. Giấy sấy xong vẫn mang nhựa chưa đóng rắn hẳn: nó được cắt thành tờ hoặc quấn lại, rồi để trong phòng có điều hòa cho đến lúc dùng.
Khâu xếp chồng làm trong phòng sạch, không bụi, để mặt tấm không dính tạp chất. Thứ tự từ trên xuống là overlay, giấy trang trí, rồi các lớp kraft. Tấm một mặt luôn được ép lưng đối lưng: hai tấm úp vào nhau, ngăn cách bằng giấy tách hoặc màng tách phủ chất chống dính, để không dính vào nhau trong máy.
Máy ép nhiều tầng
Máy ép nhiều tầng (multi-daylight) có nhiều khe ép xếp chồng, mỗi khe chứa một chồng giấy. Máy đang có loại tới 45 khe. Mỗi khe nạp tới 24 tấm mỏng một mặt, thường dày 0,5–1,9 mm, hoặc ít nhất một tấm compact dày 2–20 mm.
Máy được nạp lúc còn nguội, đóng lại, tăng áp thủy lực lên 5–8 MPa rồi gia nhiệt quá 120 °C. Nhiệt làm cả nhựa melamine lẫn phenolic hóa lỏng. Dưới áp suất cao, nhựa lỏng bị ép vào giữa và vào trong các xơ giấy, khối giấy đặc lại, rồi phản ứng đóng rắn (polycondensation) hoàn tất. Tấm được làm nguội ngay trong khi còn bị ép để xả bớt ứng suất, và cả chu kỳ có thể kéo tới 100 phút tùy lượng nạp và nhiệt độ cao nhất.
Bề mặt cuối cùng do tấm thép ép: tấm bóng cho mặt bóng, tấm nhám hoặc có vân cho mặt mờ hay có vân nổi, ép vào lớp melamine đang lỏng rồi để nó đóng rắn theo hình đó. Với ván melamine, chuyện này và vân nổi trùng khớp (EIR) được kể ở phần ép nhiệt chu kỳ ngắn.
Máy ép liên tục, ép dải giấy giữa hai băng thép với tốc độ 8–25 m/phút, làm tấm dày chừng 0,5–1,0 mm; ICDLI vẫn gọi sản phẩm ấy là HPL. Tấm ra khỏi máy được bóc giấy tách, cắt đúng khổ và mài mặt sau cho keo bám.
Độ dày: tấm mỏng, postforming và compact
Độ dày tấm do số lớp kraft ở lõi quyết định (Arauco). Tiêu chuẩn EN 438 chia tấm bằng chữ cái: H là loại dùng mặt nằm ngang, V là loại dùng mặt đứng, G là dùng thông thường, S là loại tiêu chuẩn, P là loại postforming, F là loại chống cháy lan, C là compact. Ghép lại ra tên như HGS (nằm ngang, thông dụng, tiêu chuẩn), HGP (nằm ngang, thông dụng, postforming).
Tấm mỏng một mặt, loại dán lên cốt, thường dày 0,5–1,9 mm khi ra máy. Bảng kỹ thuật của một hãng laminate châu Âu (Cleaf) ghi các tấm HGS dày 0,8 mm và HGP dày 0,6 mm, cùng một số tấm 0,9 mm. Hiệp hội Ván Composite Hoa Kỳ ghi dải 0,71–1,22 mm cho laminate thường, và khoảng 0,97 mm cho loại postforming.
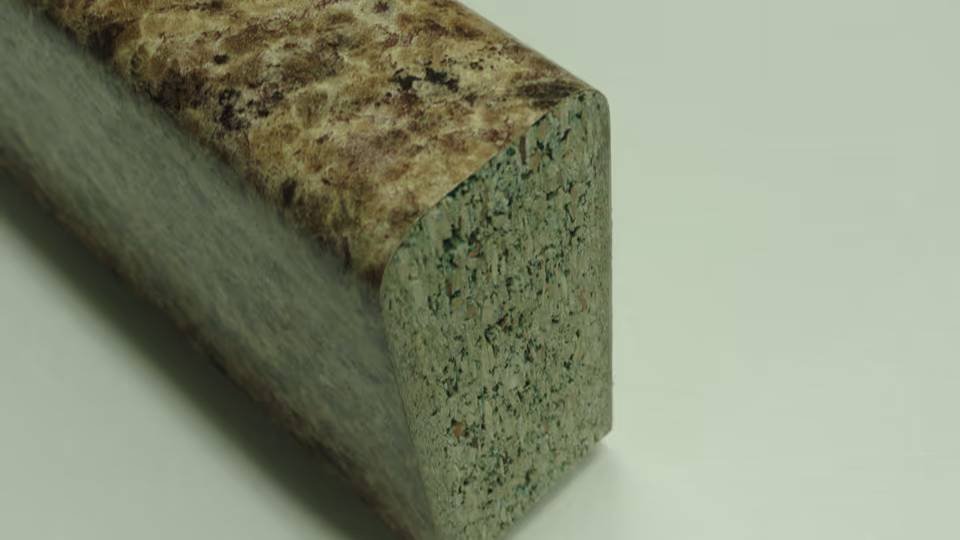
Postforming là tấm loại P (HGP, VGP) được hâm nóng cho mềm rồi uốn qua cạnh bo của cốt, như trong ảnh, để mặt bàn bếp hay cánh tủ không có mối nối ở mép. Bản tin kỹ thuật của Arauco hướng dẫn nung bề mặt tấm tới 165–190 °C và uốn trong vòng khoảng 5 giây sau khi đạt nhiệt. Bảng của Cleaf ghi chỉ tiêu uốn theo EN 438-3 là bán kính 10 lần độ dày khi trục uốn song song hướng thớ giấy và 20 lần khi vuông góc. Tấm chống cháy HGF thì không uốn được, kể cả khi dày 0,6 mm.
Compact là tấm dày trên 2 mm, ép nguyên khối từ nhiều lớp kraft, mặt trang trí ở một hoặc cả hai mặt, mép cắt đặc và kín. ICDLI ghi tấm compact tự chịu lực từ trên 5 mm; mỏng hơn thì cần gối đỡ dày hơn, và dưới 3 mm thường dán lên nền cứng như tấm mỏng. Compact dùng ở chỗ cần tấm đứng một mình: vách ngăn nhà vệ sinh, tủ khóa, mặt bàn và cánh tủ bếp, tủ phòng tắm, phòng thí nghiệm.
Tên loại và độ dày theo nguồnMở xem
| Hạng mục | Giá trị | Nguồn |
|---|---|---|
| Tấm mỏng một mặt, khi ép | 0,5–1,9 mm, tới 24 tấm mỗi khe | ICDLI (2015) |
| HGS, bảng của Cleaf | 0,8 mm; HGP 0,6 mm; sai số ±0,10 mm | Cleaf (2025) |
| Laminate thường | 0,71–1,22 mm | Composite Panel Association |
| Nhiệt uốn postforming | 165–190 °C bề mặt | Arauco |
| Compact | trên 2 mm, 2–20 mm khi ép; tự chịu lực từ trên 5 mm | ICDLI (2017, 2015) |
Độ dày thật của một mã là số trên bảng kỹ thuật của hãng làm tấm.
Vì sao tấm HPL phải dán lên cốt
Tấm mỏng không tự đứng được. ICDLI ghi HPL có thể tự chịu lực hoặc dán lên nền, và loại mỏng dưới 3 mm thường dán lên nền cứng. Arauco khuyên luôn dán lên cốt MDF, ván dăm hoặc kim loại, và không dán thẳng lên vách thạch cao, tường trát hay bê tông. Arauco nêu ba nhóm keo: keo dán tiếp xúc loại dùng được cho tấm postforming, keo trắng PVA và epoxy.
Ở mặt sau cốt, Arauco khuyên dán một tấm lót có độ dày gần bằng tấm mặt trước để hạn chế cong vênh, vì laminate đổi kích thước theo nhiệt độ và độ ẩm (ICDLI). Dán một mặt thôi thì ván dễ cong. Nguyên tắc này khớp với cách chọn cốt ván: laminate là lớp mặt, còn độ cứng, giữ vít và hút nước là việc của cốt.
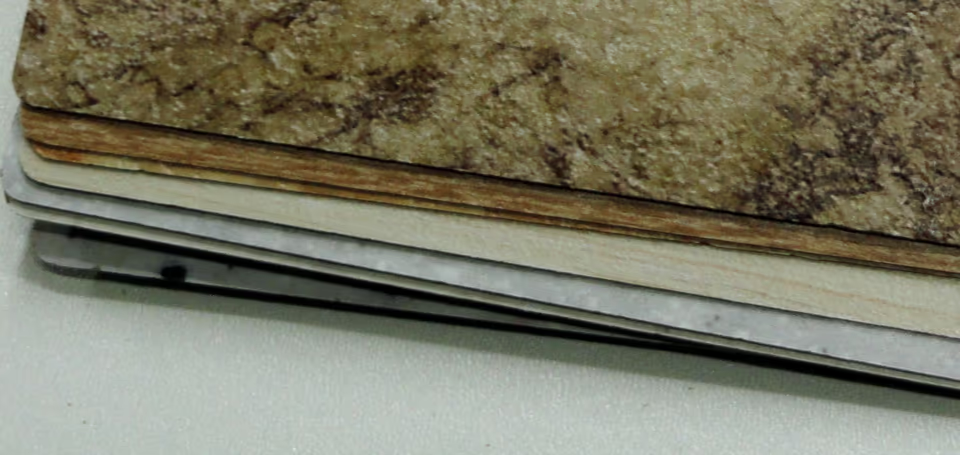
Vì có nhiều lớp kraft, mép tấm cắt để trần lộ dải nâu sẫm, như ảnh thứ hai ở trên. Muốn mép kín và liền màu thì phải dán chỉ; xem bài chỉ dán cạnh PVC.
Laminate khác Melamine chỗ nào
Hai loại dùng chung kiểu giấy trang trí tẩm melamine; Composite Panel Association ghi cùng một bản in dùng được cho cả hai, nên màu có thể khớp. Khác nhau là chỗ nhựa melamine được ép.
Ván Melamine, còn gọi laminate áp suất thấp, được ép ở 20–30 bar và 170–190 °C, giấy dính thẳng vào cốt nhờ nhựa trong giấy, không keo dán. Vì không có lớp kraft nên Wilsonart cho rằng khả năng chịu va đập của nó thấp hơn HPL, và không khuyên dùng cho mặt bàn bếp. HPL thì ép ở mức 50–80 bar thành một tấm riêng, rồi mới dán lên cốt. Lớp kraft và lượt dán là hai khâu ván Melamine không có; bài Melamine, Laminate hay Acrylic ghi Laminate đắt hơn Melamine cùng cốt.
Về màu, Cleaf ghi rằng màu và vân của laminate đôi khi lệch với ván và chỉ dán cạnh đồng bộ, vì công nghệ làm khác nhau hoặc vì có overlay. Hãng khuyên xin mẫu thật trước khi đặt hàng. Cách đọc kết quả các phép thử của hai bề mặt có trong các bài chịu nhiệt, chịu mài mòn, chống trầy xước và bài tiêu chuẩn bề mặt.
Laminate trong danh mục KES
Danh mục Laminate của KES có 111 mã, tính cả dòng Laminate Plus. Trang sản phẩm ghi cốt MDF, plywood hoặc WPB phủ laminate. Kích thước ghi hầu hết là 1220 × 2440 mm. Hiệu ứng gồm vân gỗ, đơn sắc, bê tông, vân vải, bóng gương và inox, và mỗi mã có mã chỉ PVC đồng màu để dán cạnh.
Mô tả sản phẩm của KES không nêu số lớp kraft, áp suất ép, độ dày tấm hay loại EN 438 của từng mã. Các số trong bài là số của ngành và của các hãng kể trên, chưa phải thông số của một mã KES; muốn biết mã đó dùng loại tấm nào, cần hỏi bảng kỹ thuật. Phần cuối của chuyên đề nói về Acrylic, PET và veneer phủ lên MDF.
Câu hỏi thường gặp
Tấm HPL dày bao nhiêu mm?
Tùy loại. Tấm mỏng để dán lên cốt thường chỉ dày 0,5–1,9 mm khi ra máy, còn tấm compact dày hơn 2 mm và thường làm tới khoảng 20 mm. Độ dày thật của mã cần mua nằm trên bảng kỹ thuật của hãng.
Laminate và HPL có phải một thứ không?
Gần như vậy. ICDLI dùng chữ HPL cho mọi tấm đạt EN 438, bất kể ép bằng máy nhiều tầng hay máy ép liên tục. Theo Wilsonart, ván melamine còn được gọi là laminate áp suất thấp (LPL), nên khi nghe chữ laminate cần hỏi rõ là tấm ép cao áp hay giấy ép thẳng lên cốt.
Có dán tấm HPL thẳng lên tường được không?
Không dán thẳng lên thạch cao, tường trát hay bê tông: Arauco khuyên luôn dán lên một tấm nền như MDF, ván dăm hoặc kim loại, rồi mới gắn tấm nền lên tường.
Nguồn tham khảo
- ICDLI, An Introduction to Manufacturing and Material Types (2015)
- ICDLI, Product Data Sheet for High-Pressure Laminates (HPL) (2022)
- ICDLI, Processing HPL compact laminates (2017)
- ICDLI, Technical characteristics and physical properties of HPL (2015)
- Cleaf, Technical datasheet High Pressure Laminate (03/2025)
- Arauco, Technical bulletin Postforming High Pressure Laminates
- Wilsonart, Highlights of HPDL vs. LPL bulletin (2010)
- Composite Panel Association, High Pressure Laminates
- Composite Panel Association, Thermally Fused Laminates
- KES Group, danh mục ván phủ Laminate và Laminate Plus