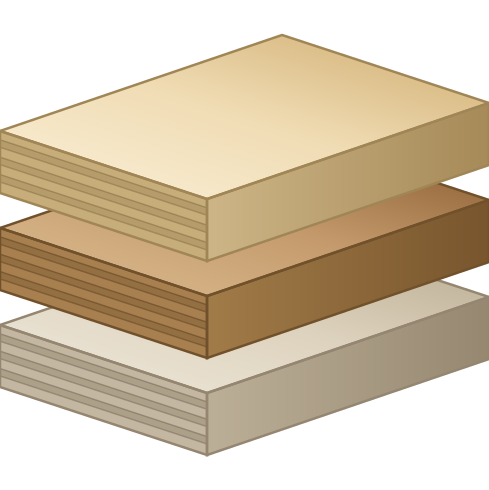
Cầm một tấm ván phủ vừa cắt lên nhìn mép: hai mặt Melamine hay Laminate kín và nhẵn, còn mép cắt lộ ra phần cốt ván bên trong. Để trơ như vậy thì hơi ẩm ngấm thẳng vào cốt. Thợ bịt mép này bằng chỉ dán cạnh, còn gọi là nẹp chỉ cạnh. KES ghi thêm một lý do: cạnh MDF để hở có nguy cơ thoát formaldehyde từ cốt ra môi trường.
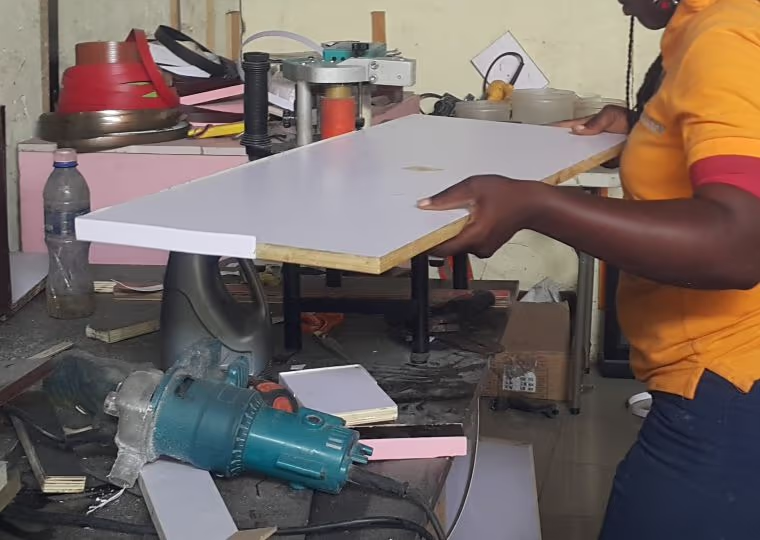
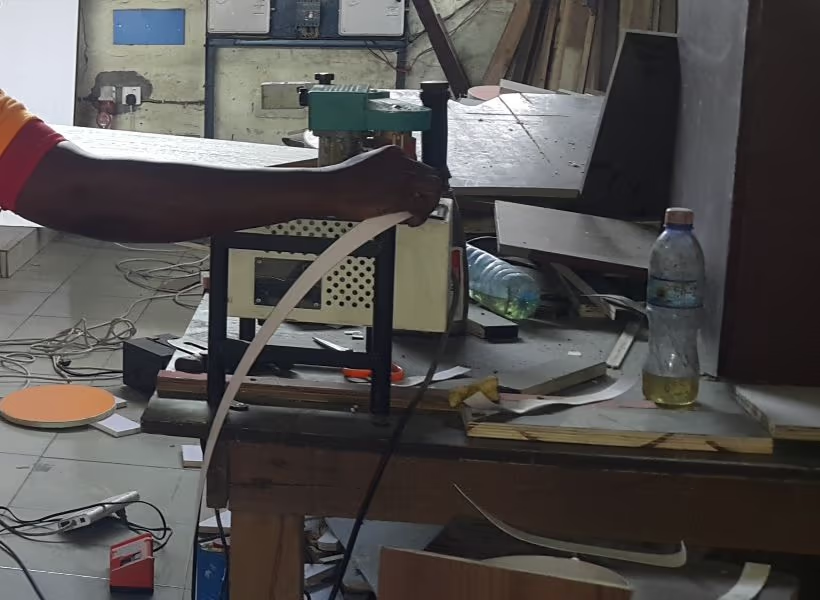
Trong chuyên đề đóng tủ từ ván phủ, dán chỉ là việc làm ngay sau khi cắt ván phủ không mẻ cạnh. Hai ảnh dưới là một tấm ván còn để trơ mép, và thợ đang luồn dải chỉ vào máy dán cạnh để bàn.
Các loại chỉ dán cạnh
Các loại chỉ khác nhau ở vật liệu, và kéo theo đó là độ bền khi va đập.
Chỉ PVC
Trên thị trường nội thất Việt Nam, chỉ PVC phổ biến hơn cả. Chỉ làm từ bột nhựa polyvinyl chloride trộn phụ gia, hàm lượng PVC khoảng 65–70%. Nhựa PVC tự tắt khi rời lửa, tái chế được và uốn được bán kính nhỏ trên máy dán cạnh cong.
Chỉ ABS
ABS là nhựa nhiệt dẻo, dai, chịu va đập, chạy được trên máy dán cạnh thông thường như PVC. So với nhau: PVC rẻ hơn, còn ABS chịu nhiệt tốt hơn và không chứa thành phần PVC. Vì thế KES xếp ABS cho tủ bếp tiếp xúc nhiệt và hàng xuất khẩu sang châu Âu. Nhiệt độ hóa mềm Vicat, tức nhiệt độ mà nhựa bắt đầu mềm ra, của PVC là 72 °C, của ABS là 85 °C.
Chỉ melamine (chỉ giấy)
Chỉ melamine là giấy trang trí tẩm keo, mỏng khoảng 0,3 mm theo KES. Màu và vân khớp với ván phủ Melamine nên đường viền gần như không thấy. Đổi lại, độ bền cơ học thấp hơn hẳn PVC và ABS. KES khuyên chỉ dùng loại này cho đồ ít va đập, không thường xuyên gặp ẩm.
Chỉ acrylic (chỉ 3D)
Chỉ acrylic làm bằng nhựa PMMA trong suốt, họa tiết in ở mặt sau. Theo SURTECO, vì họa tiết nằm sau lớp acrylic nên khi phay bo tròn cạnh, họa tiết vẫn còn nguyên, nhìn có chiều sâu, và vết xước nhẹ đánh bóng lại được. Trang các mã Acrylic của KES không ghi mã chỉ đồng màu, nên chỉ cho ván Acrylic phải chọn theo mẫu.
Chọn độ dày chỉ: 0,4 mm, 1 mm hay 2 mm
Chỉ càng dày thì chịu va càng tốt và bo được góc tròn càng lớn. OSTERMANN, một nhà cung cấp chỉ cạnh ở Đức, chia chỗ dùng theo độ dày như sau:
- Cạnh khuất
- 0,4mm
- Mặt sau mặt bàn, thân tủ khuất, đợt kệ, vách ngăn.
- Thân tủ và cánh
- 1mm
- Cạnh mảnh, kể cả bề mặt siêu mờ hoặc bóng gương.
- Mặt bàn, cạnh hay va
- 2mm
- Đồ bo tròn lớn, bề mặt vân nổi sâu, chỗ chịu va đập.
Chỉ mỏng thường không bo tròn được mà chỉ chà vát mép. Bộ dụng cụ của REHAU có hẳn một miếng chà riêng cho những cạnh không bo tròn được.
Bài viết của KES ghi chỉ PVC có hai mức dày, 0,45 mm (cuộn 200 m) và 0,8–1 mm (cuộn 100 m), với khổ rộng 21, 28, 43 và 55 mm. Bảng tra mã mà Nguyên Minh dùng thì ghi ít quy cách hơn.
Quy cách chỉ PVC trong bảng tra của KES Hưng YênMở xem
Bảng duyệt nhóm màu chỉ cạnh PVC của KES Hưng Yên (Ver1/2026), bảng Nguyên Minh dùng để tra mã, liệt kê:
- Chỉ theo mã màu Melamine: hai quy cách 0,8 × 21 mm và 0,8 × 43 mm.
- Chỉ cho dòng ván ST: hai quy cách 1,0 × 23 mm và 1,0 × 45 mm.
Số đầu là độ dày, số sau là khổ rộng của chỉ.
Chọn khổ chỉ theo độ dày ván
Khổ chỉ là bề rộng của dải chỉ. Khổ phải rộng hơn độ dày ván để chỉ dư ra ở cả hai mặt, rồi máy xén phẳng phần dư.
Cách tính đơn giản: lấy độ dày ván cộng phần dư ở hai bên. Ván 17 mm dư 2 mm mỗi bên thì ra 21 mm. Ván 18 mm dư 1,5 mm mỗi bên cũng ra 21 mm. Ván dày hơn, hoặc cạnh ghép đôi hai tấm, cần khổ lớn hơn, như 28 mm hay 43 mm.
Keo EVA hay keo PUR
Cả EVA lẫn PUR đều nung chảy rồi lăn lên cạnh ván. Chỗ chúng khác nhau là chuyện xảy ra sau khi keo nguội.
- Keo EVA là keo nhiệt dẻo: nung chảy, dán, nguội là bám. Gặp nhiệt trở lại thì keo mềm ra.
- Keo PUR (polyurethane) cũng dán nóng, nhưng sau đó còn đóng rắn nhờ hơi ẩm trong không khí và liên kết dần trong vài ngày. Khi đã đóng rắn, mối dán chịu nhiệt tốt hơn hẳn.
Phản ứng liên kết ngang trong keo PUR thay đổi cấu trúc keo, không đảo ngược được. Đóng rắn xong, mối dán chịu được nhiệt, ẩm và hóa chất như chất tẩy rửa, dầu. Ví dụ keo Technomelt PUR 270/7 chịu nhiệt trên 150 °C và cần 2–5 ngày để đạt cường độ cuối cùng. Keo PUR loại không độn cho đường keo mỏng hơn, ít bám bẩn.
REHAU khuyên dùng PUR cho nơi ẩm cao; SURTECO nêu keo chịu nhiệt cao như PUR cho chỗ gần bếp nấu và lò nướng. Vì vậy tủ bếp dưới, tủ chậu rửa, tủ lavabo nên dán PUR, còn tủ áo, kệ ở chỗ khô thì EVA là đủ.
Keo chỉ lo phần mép. Còn cốt ván nào dùng được ở chỗ ẩm thì đọc ở bài MDF chống ẩm và MDF thường và bài chọn ván cho tủ bếp.
Dán bằng máy và dán tay
Máy dán cạnh tự động làm lần lượt các bước: phay sửa cạnh ván cho phẳng, lăn keo, ép chỉ, cắt hai đầu, xén phần dư trên dưới, bo góc đầu chỉ, cạo và đánh bóng. Máy minimax me 35T của SCM chẳng hạn nhận chỉ cuộn dày 0,4–3 mm và bo tròn hai đầu chỉ ngay lúc cắt đầu.
Chỉ bám chắc hay không phụ thuộc nhiều vào điều kiện lúc dán. REHAU và SURTECO cùng nêu:
Dán tay hợp với số lượng ít, cạnh cong hoặc sửa tại công trình. Chỉ nhựa của REHAU không dán được bằng keo dán nguội. OSTERMANN dùng loại keo không dung môi làm riêng cho dán tay chỉ ABS và PVC: kẹp ép khoảng 30 phút, rồi xén phần dư, cắt đầu, cạo cạnh và chà sạch. Với chỉ tráng sẵn keo nóng chảy, keo được nung chảy lại bằng nhiệt. REHAU lưu ý chỉ mỏng dưới 1,5 mm có thể cong vênh khi nung.
Dán laser và zero joint
Zero joint nghĩa là mối nối gần như không thấy đường keo. Chỉ loại này có lớp trang trí ở ngoài và một lớp chức năng ở mặt sau. Máy làm chảy lớp chức năng rồi ép thẳng vào cạnh ván, không lăn keo. HOMAG đưa dán cạnh bằng laser (laserTec) ra năm 2009 và bằng khí nóng (airTec) năm 2013. Jowat ghi thêm: mối nối zero joint phải bịt kín hoàn toàn khe giữa chỉ và ván, để hơi ẩm không lọt vào làm phồng cốt.
Chỉ đồng màu: tra mã chỉ theo mã ván
Trang từng mã ván Melamine và Laminate của KES có dòng "Chỉ đồng màu: PVC xxxxx". Phần lớn mã chỉ trùng số với mã ván, ví dụ ván 10025 đi chỉ PVC 10025. Có những trường hợp không trùng:
- Chỉ có hậu tố bề mặt: ván 10100 đi chỉ PVC 10100T.
- Nhiều mã ván dùng chung một mã chỉ: Minesota Oak 29323 và Queensland Acacia 29504 cùng đi chỉ PVC 29418.
- Master Collection dùng mã chỉ 7 chữ số, như PVC 0121089.
Khi đặt chỉ, đọc mã chỉ trên trang sản phẩm, đừng lấy mã ván. Cách đọc mã ván có ở Đọc mã màu ván phủ KES; mã có ở bề mặt nào thì xem Tra mã.
Lỗi thường gặp và nguyên nhân
Phần lớn lỗi dán cạnh bắt nguồn từ ván, chỉ hoặc phòng quá lạnh, từ keo nguội hoặc thiếu, hoặc từ lực ép của lô yếu. Ảnh dưới là những lỗi nhìn bằng mắt là thấy: chỉ dán thiếu làm lộ cốt, và chỉ thừa ra ở đầu tấm.
Khi bóc thử một đoạn chỉ bị bong, nhìn xem keo nằm ở đâu: còn trên ván, nhẵn bóng trên ván, hay dính cả trên chỉ. Mỗi kiểu chỉ ra một nguyên nhân khác nhau, như bảng dưới.
Bảng lỗi và nguyên nhân (REHAU, SURTECO)Mở xem
| Hiện tượng | Nguyên nhân thường gặp |
|---|---|
| Bóc được chỉ bằng tay, keo còn trên ván, rõ vân lô lăn keo | Phòng lạnh, gió lùa, ván hoặc chỉ lạnh, ít keo, nhiệt keo thấp, lực ép lô yếu |
| Bóc được chỉ, mặt keo trên ván nhẵn bóng | Ván hoặc chỉ lạnh, sai loại keo, lớp lót mặt sau chỉ không hợp |
| Bóc được chỉ, keo dính cả trên chỉ | Ván còn nóng từ công đoạn trước, keo nguội, lực ép thiếu |
| Hở mép, khe keo không kín | Lực ép thấp, keo nguội, độ căng chỉ không đúng |
| Đầu tấm thiếu keo, chỉ mẻ ở đầu | Lô lăn keo đặt sai, bị bật ra khi ván vào |
| Mép chỉ bạc trắng sau khi cạo | Lưỡi cạo ăn quá dày (SURTECO: tối đa 0,1–0,2 mm), chỉ nguội; sửa bằng khí nóng và đánh bóng |
| Vệt sóng dao trên mép chỉ | Đẩy ván quá nhanh, dao phay quay chậm |
Bảng tổng hợp từ phần xử lý sự cố của REHAU và SURTECO.
Câu hỏi thường gặp
Chỉ nhựa 1mm hay 2mm?
1 mm cho thân tủ, cánh tủ áo, cánh tủ bếp phẳng. 2 mm cho mặt bàn, mặt quầy, cạnh hay bị va hoặc cần bo tròn lớn. Cạnh khuất dùng 0,4 mm.
Keo dán chỉ cạnh PUR hay EVA?
EVA đủ cho đồ ở chỗ khô. PUR cho tủ bếp dưới, tủ chậu rửa, tủ lavabo và chỗ gần bếp nấu, vì sau khi đóng rắn mối dán chịu ẩm và nhiệt tốt hơn.
Chỉ PVC hay ABS?
ABS chịu nhiệt tốt hơn và không chứa PVC. PVC rẻ hơn, phổ biến hơn, và là loại KES ghi mã đồng màu trên trang từng mã ván. Cả hai dán được trên cùng máy, cùng loại keo nóng chảy.
Ván Laminate có dán chỉ PVC không?
Có. Trang các mã Laminate của KES cũng ghi mã chỉ PVC đồng màu. Mép Laminate để hở lộ đường viền tối của lớp giấy kraft, xem Melamine, Laminate hay Acrylic.
Bài tiếp theo của chuyên đề: hệ 32 mm và cách khoan lỗ tủ.
Nguồn tham khảo
- KES Group, Chỉ dán cạnh gỗ MDF là gì
- KES Group, trang mã Minesota Oak (chỉ đồng màu PVC 29418)
- KES Hưng Yên, bảng duyệt nhóm màu chỉ cạnh PVC Ver1/2026 (tài liệu gửi đại lý, không công bố trên web)
- REHAU, Edgeband Program: Material and Processing Tips
- REHAU, What are edgebands and why are they used in furniture
- SURTECO, Döllken 3D Edgebands Processing Information
- OSTERMANN, For each project the right edging
- OSTERMANN, Manual processing of edgings
- Henkel, TDS Technomelt PUR 270/7
- Jowat, Unfilled PUR hot melt adhesives (WIN 2/2025)
- Jowat, Product Guide (2018)
- HOMAG, Sixty years of edgebanding quality
- SCM, máy dán cạnh minimax me 35T
- Xiao và cộng sự, phát hiện lỗi dán cạnh trên dây chuyền tấm tủ, PLOS ONE 21(5) (2026)