Một tấm hông tủ vừa ra khỏi cưa bàn trượt: mặt trên mép thẳng tắp, lật lên thì mặt dưới mẻ lăn tăn suốt đường cắt. Lưỡi vẫn quay đúng chiều, thợ vẫn đẩy như mọi khi. Chỗ hỏng là lớp melamine cứng và giòn, mà mặt dưới lại là nơi răng cưa thoát ra khỏi tấm ván. Mỗi thứ trên máy chỉnh được (lưỡi mồi, dạng răng, độ sắc, độ nhô, tốc độ đẩy) gỡ được một phần chuyện này, còn trên CNC thì phần đó thuộc về mũi phay.
Chuyên đề đóng tủ từ ván phủ bắt đầu từ khâu cắt, vì các khâu sau dựa vào mép cắt: mép sạch thì chỉ dán cạnh mới kín, và lỗ khoan theo hệ 32 mm mới nằm đúng chỗ.
Vì sao ván phủ bị mẻ cạnh
Cốt ván (MDF, ván dăm) tương đối mềm. Lớp phủ là giấy trang trí tẩm keo melamine ép nóng lên cốt, cứng và giòn như một lớp men mỏng. Răng cưa ăn vào ở một mặt ván và đi ra ở mặt kia. Ở mặt răng ăn vào, lớp phủ bị ép xuống và có cốt ván đỡ. Ở mặt răng đi ra, răng đẩy lớp phủ ra ngoài, không có gì đỡ, nên lớp phủ bật thành từng mảng nhỏ dọc mép. Đó là mẻ cạnh.
Ngoài mặt răng đi ra, mép bị xé nhiều hay ít còn tùy:
- lưỡi cưa đã cùn;
- dạng răng hoặc số răng không hợp với ván phủ;
- lưỡi nhô khỏi mặt ván quá ít hoặc quá nhiều;
- lưỡi bị đảo vì bích kẹp bẩn hay mòn;
- thanh ép của máy không đè đều lên tấm ván;
- lưỡi mồi hẹp hơn lưỡi chính.
Mặt nào bị mẻ, tùy loại máy
Hướng răng đi ra quyết định mặt nào cần giữ:
- Cưa bàn trượt và cưa panel (máy cắt tấm lớn): lưỡi nằm dưới tấm ván, răng ăn từ mặt trên xuống và đi ra ở mặt dưới. Mặt đẹp đặt ngửa lên, theo hướng dẫn của EGGER và LEUCO.
- Cưa đĩa cầm tay và cưa lọng: máy tì lên mặt trên, răng ăn từ dưới lên và đi ra ở mặt trên. EGGER hướng dẫn cắt từ mặt sau của tấm, tức úp mặt đẹp xuống, và dùng thước dẫn hướng.
- Máy CNC: mũi phay đứng, cắt xuyên tấm ván, nên cả hai mặt đều có thể bị xé nếu dùng sai mũi.
Úp mặt đẹp đúng phía chỉ cứu được một mặt. Tấm làm hông tủ lộ cả hai mặt, nên cần lưỡi cưa mồi.
Lưỡi cưa mồi làm gì
Lưỡi cưa mồi là lưỡi nhỏ đặt ngay trước lưỡi chính, trên cùng đường cắt, chỉ nhô lên vừa đủ rạch lớp phủ mặt dưới. Lưỡi mồi quay theo chiều đẩy ván, ngược với lưỡi chính, nên răng ép lớp phủ vào cốt ván thay vì đẩy ra ngoài. Khi lưỡi chính tới, lớp phủ ở mép đã đứt sẵn và răng đi ra ở chỗ không còn gì để xé.
- Độ sâu rãnh mồi
- 1,5–2mm
- Lưỡi mồi chỉ rạch qua lớp phủ mặt dưới (Höchsmann, Leitz).
- Rộng hơn lưỡi chính
- 0,1–0,2mm
- Rãnh mồi phải trùm cả hai mép lưỡi chính (Felder, Höchsmann).
- Độ nhô lưỡi chính
- 20–30mm
- Trên mặt ván, cho ván phủ EGGER (LEUCO).
Lưỡi mồi thường gồm hai nửa kẹp các vòng đệm mỏng ở giữa, thêm hay bớt vòng đệm thì rãnh rộng ra hay hẹp lại. Hướng dẫn máy Felder ghi cách chỉnh: canh lưỡi mồi thẳng hàng với lưỡi chính, dùng vòng đệm cho rãnh rộng hơn lưỡi chính 0,1–0,2 mm và nằm giữa đường cắt, rồi cắt thử.
Rãnh mồi hẹp hơn hoặc lệch sang một bên thì răng lưỡi chính vẫn chạm vào lớp phủ chưa rạch, và mép đó vẫn mẻ. Thay hay mài lưỡi chính có thể làm bề dày lưỡi đổi, nên sau mỗi lần như vậy phải chỉnh lại lưỡi mồi.
Chọn răng cho lưỡi cưa chính
Lưỡi cưa gỗ tự nhiên thường không hợp với ván phủ. Trên lưỡi cưa hay gặp các dạng răng sau:
- Răng thang bằng (FZ/TR, còn gọi là TCG): một răng đầu bằng xen một răng hình thang cao hơn. Răng thang xẻ giữa rãnh trước, răng bằng dọn hai bên. Leitz xếp dạng này cho ván phủ nhựa và phủ giấy, và đây là dạng thường đi cùng lưỡi mồi.
- Răng xiên xen kẽ (WZ, còn gọi là ATB): răng vát nghiêng lần lượt trái, phải. Leitz xếp dạng này cho ván dăm, ván dăm phủ veneer, gỗ tự nhiên và ván dán.
- Răng lõm mặt (HZ/DZ): mặt răng lõm vào giữa. Leitz ghi dạng này cho mép trên và mép dưới đẹp trên máy không có lưỡi mồi.
Về vật liệu răng, LEUCO khuyên lưỡi hợp kim (HW) khi cần mép đẹp nhất, lưỡi kim cương (DP) khi cắt khối lượng lớn vì lâu mòn hơn.
Lưỡi cùn là nguyên nhân hay gặp nhất
Răng cưa mòn dần, cạnh cắt tròn đi, và răng tròn đè rồi xé lớp phủ thay vì cắt đứt. Các nghiên cứu mà Adamik và cộng sự tổng hợp cho thấy mép càng xấu khi dụng cụ càng mòn và khi tốc độ cắt càng thấp.
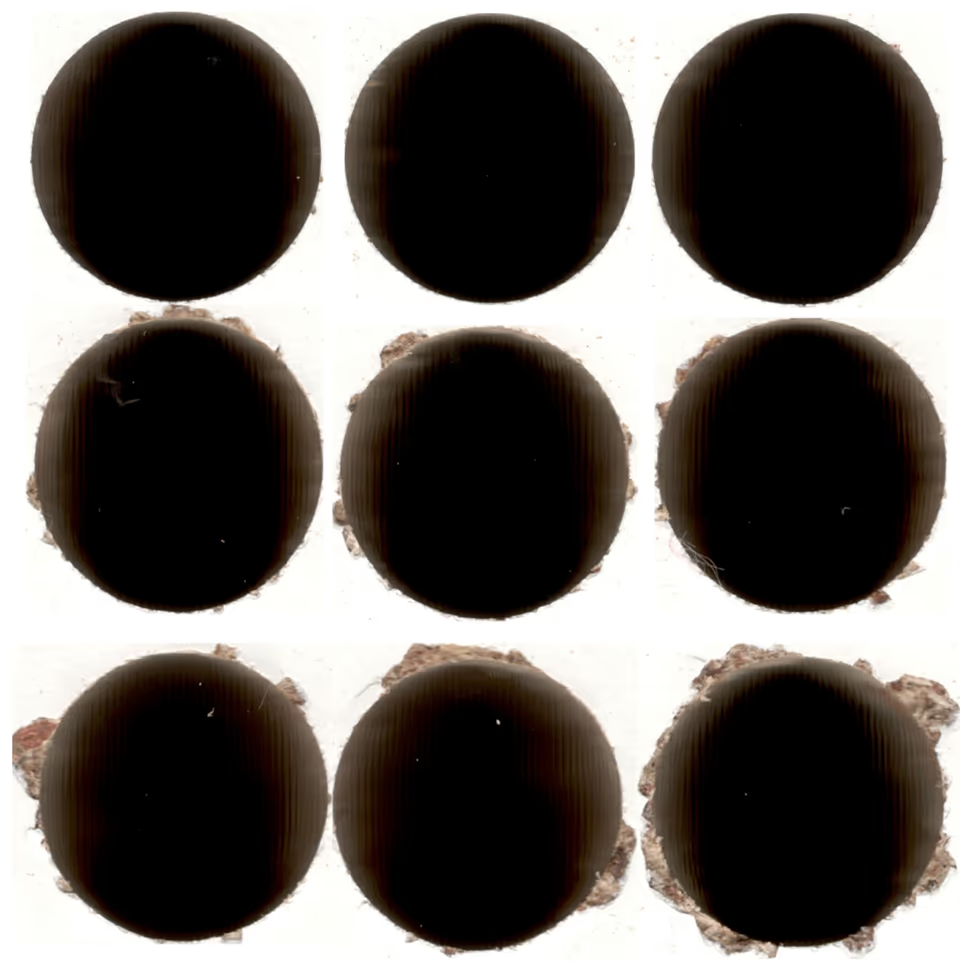
Dấu hiệu dễ thấy ở xưởng: lưỡi trước cắt sạch, nay bắt đầu mẻ ở mặt răng đi ra dù máy vẫn để nguyên như cũ. Khi đó đem lưỡi đi mài trước, rồi mới chỉnh các thứ khác.
Độ nhô lưỡi và tốc độ đẩy ván
Độ nhô là phần lưỡi chính nhô lên khỏi mặt trên tấm ván. Theo Leitz, nhô quá ít hay quá nhiều đều gây mẻ. LEUCO ghi 20–30 mm cho ván phủ EGGER, lưỡi càng to thì nhô càng nhiều (bảng trong phần kỹ thuật bên dưới). Lưỡi loại khác thì theo con số của hãng làm lưỡi.
Tốc độ đẩy nên tính qua bước tiến mỗi răng, tức lớp vật liệu mỗi răng lấy đi khi lướt qua. Bước tiến lớn quá thì mỗi răng giật một miếng to, mép xấu đi. Bước tiến nhỏ quá thì răng chỉ cọ, nóng lên và đóng nhựa, mà Leitz liệt kê lưỡi nóng, đóng nhựa là một nguyên nhân gây mẻ. LEUCO khuyên 0,07–0,08 mm mỗi răng trên cưa panel.
Lấy số của LEUCO: lưỡi 72 răng, 3.600 vòng/phút, đẩy 20 m/phút. Mỗi phút có 3.600 × 72 = 259.200 lượt răng đi qua trong khi ván đi 20.000 mm, nên mỗi răng ăn 20.000 : 259.200 ≈ 0,077 mm, nằm trong khoảng khuyên dùng.
Thông số LEUCO cho ván trang trí EGGERMở xem
| Máy | Độ nhô lưỡi | Tốc độ quay | Tốc độ đẩy | Tốc độ cắt |
|---|---|---|---|---|
| Cưa bàn trượt | 20–30 mm | 5.000 vòng/phút | 5–8 m/phút (đẩy tay) | 75 m/s |
| Cưa panel | 20–30 mm | 3.600 vòng/phút | 20 m/phút | 80 m/s |
Độ nhô theo đường kính lưỡi cưa panel: lưỡi 250 mm khoảng 15–20 mm; 300 mm khoảng 15–25 mm; 350 mm khoảng 18–28 mm; 400 mm khoảng 25–30 mm; 450 mm khoảng 25–33 mm. Tốc độ cắt khuyên dùng 60–90 m/s, lấy mức trên cho lưỡi kim cương.
Công thức: bước tiến mỗi răng (mm) = tốc độ đẩy (m/phút) × 1.000 : (số vòng/phút × số răng).
Lưỡi LEUCO đưa làm ví dụ: cưa bàn trượt Ø303 × 3,2 mm, 84 răng thang bằng; cưa panel Ø350 × 4,4 mm, 72 răng.
Cắt trên máy CNC nesting
Nesting là xếp nhiều chi tiết sát nhau trên một tấm ván nguyên rồi để máy phay CNC cắt rời từng chi tiết. Không có lưỡi cưa thì cũng không có lưỡi mồi, nên mép sạch hay không là do mũi phay.
Mũi dùng cho ván phủ là mũi phay nén, có lưỡi xoắn đổi chiều dọc thân mũi. Đoạn dưới xoắn đẩy lên, ép lớp phủ mặt dưới vào trong ván. Đoạn trên xoắn đẩy xuống, ép lớp phủ mặt trên vào trong. Nhờ vậy cả hai mép đều sạch.
Điều kiện là chỗ đổi chiều xoắn phải nằm trong lòng tấm ván. Với mũi Leitz Diamaster PRO Z 2+2 Nesting, đoạn xoắn đẩy lên dài 7,5–8 mm và độ sâu cắt tối thiểu 9 mm. Cắt nông hơn thì đoạn xoắn lên ló khỏi mặt trên và xé lớp phủ ở đó. Tấm 17–18 mm cắt xuyên một lượt thì đạt.
LEUCO khuyên bước tiến 0,3 mm mỗi răng khi phay ván phủ EGGER trên CNC. Mũi 2 lưỡi quay 18.000 vòng/phút thì tốc độ đẩy là 0,3 × 18.000 × 2 : 1.000 = 10,8 m/phút. Bảng của LEUCO ghi 10–12 m/phút cho mũi 20 mm, lấy mức thấp khi cắt rời chi tiết.
Tấm có nhiều chi tiết nhỏ thì máy ít khi chạy tới tốc độ đã đặt, vì phải giảm tốc ở góc và đoạn ngắn. LEUCO khuyên chọn mũi theo tốc độ máy thực sự đạt được, nếu không mỗi răng ăn quá mỏng và mũi nóng lên. Bàn hút cũng phải giữ ván thật chặt: chi tiết xê dịch trong lúc cắt thì mép bị xé.
Câu hỏi thường gặp
Không có lưỡi mồi thì cắt ván melamine hai mặt thế nào?
Dùng lưỡi răng lõm mặt (HZ/DZ), loại Leitz ghi cho mép trên và mép dưới đẹp trên máy không có lưỡi mồi. Cưa ray cầm tay có lưỡi mồi, như Festool TSV 60, cũng cắt sạch được cả hai mặt. Hoặc đặt cắt ở xưởng có cưa panel hay CNC, gửi kèm bảng cắt.
Vì sao mới lắp lưỡi mới mà vẫn mẻ?
Lưỡi mới có thể dày khác lưỡi cũ, nên rãnh mồi có thể đã hẹp hơn lưỡi chính hoặc lệch. Kiểm tra thêm độ nhô, thanh ép và bích kẹp lưỡi.
Mép đã mẻ thì chỉ dán cạnh có che được không?
Chỉ dán cạnh chỉ phủ mặt cạnh của tấm ván. Mảng mẻ ăn vào mặt phủ vẫn lộ ra ngay bên cạnh đường chỉ, nên phải cắt sạch từ đầu. Chi tiết về chỉ có trong phần 2.
Ván phủ của KES có trong mục Melamine, 654 mã, và Laminate, 111 mã. Cách xếp chi tiết trên tấm để ít hao ván có trong bài kích thước tấm ván và cách tính số tấm.
Nguồn tham khảo
- LEUCO, khuyến nghị dụng cụ cho ván trang trí EGGER (07/2025)
- Leitz, Leitz Lexicon Edition 7, chương 01 Cưa
- Leitz, mũi phay Diamaster PRO Z 2+2 Nesting
- Felder Group, hướng dẫn sử dụng máy cưa bàn trượt K3 (2022)
- Höchsmann, Wood Tec Pedia, Scoring saw
- EGGER, hướng dẫn gia công tấm laminate (PI LAM EN, 2019)
- Festool, cưa ray có lưỡi mồi TSV 60
- Adamik, Auriga, Borysiuk, Materials 18(14): 3402 (2025)
- Jegorowa và cộng sự, Forests 14(2): 205 (2023)