Trên trang KES, màu trắng mã 10101 có bốn tên đi kèm: Texture White, Glossy White, Smooth White, Stipple White. Giấy bên dưới cùng một màu. Cái khác nằm ở một tấm thép mà người mua không bao giờ thấy, vì nó chỉ nằm trong máy ép.
Bài này là phần 3 của chuyên đề ván phủ được làm ra thế nào. Phần đầu kể chuyện giấy trang trí in vân gỗ, phần hai kể chuyện nhúng keo melamine và lớp overlay. Ở đây giấy gặp ván. Hai phần sau của chuyên đề là ván Laminate HPL ép nhiều tầng và các bề mặt Acrylic, PET, veneer phủ lên MDF.
Một lần ép: giấy nằm đâu, máy làm gì
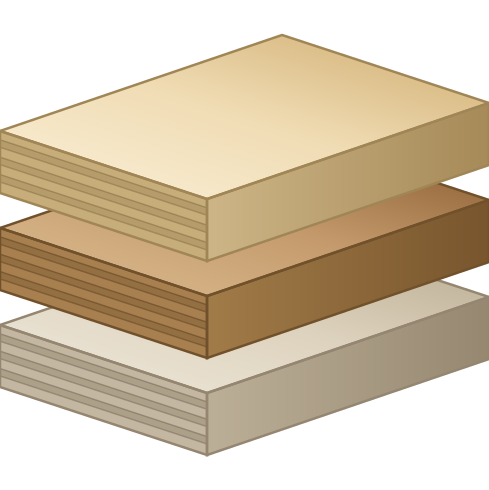
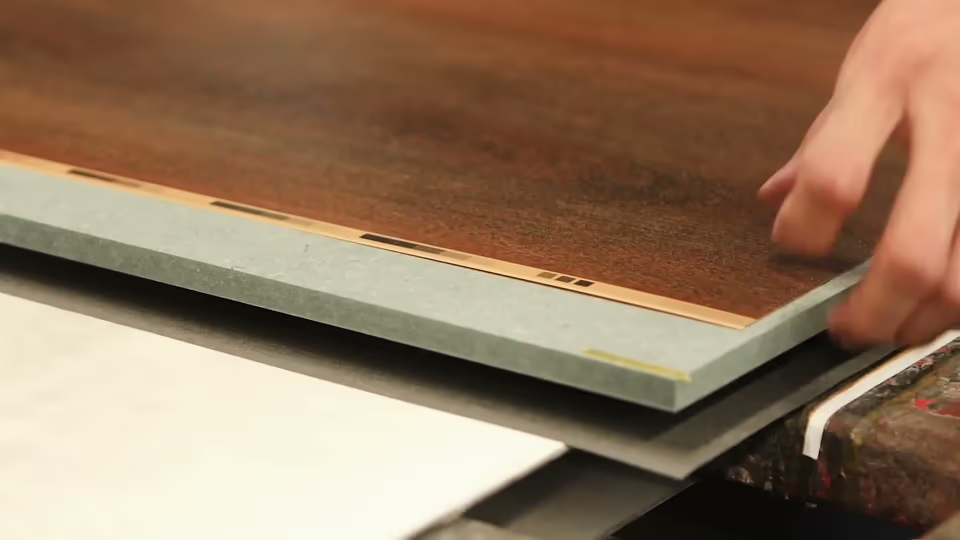
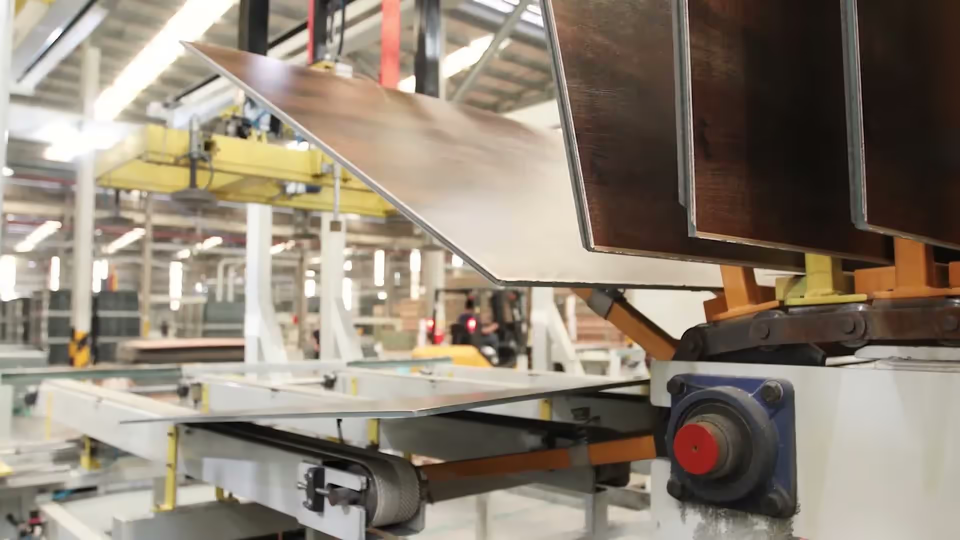
Ở KES, khâu này tên là ép chu kỳ ngắn. Ván cốt đã chà nhám được xếp ba lớp: giấy vân gỗ ở mặt trên, giấy cân bằng ở mặt dưới để tấm không cong. Cả bộ vào máy ép nóng một tầng, giữa hai tấm khuôn tạo vân. Keo trong giấy chảy ra rồi đóng rắn thành mặt melamine. Ván ra khỏi máy được làm nguội, cắt giấy thừa ở mép, kiểm tra bề mặt rồi xếp chồng.
Chữ "ngắn" nói về thời gian một lần ép, tính bằng giây. Tiêu chuẩn EN 14322 định nghĩa ván melamine là loại giấy được ép lên cốt mà không dùng lớp keo trung gian. Keo duy nhất là keo đã tẩm sẵn trong giấy.
Trước khi ép còn một việc nhỏ mà quyết định mặt ván có khớp hay không. Theo mô tả trong sáng chế EP 2340928, cốt được phay bỏ 2 đến 3 mm ở mỗi cạnh, để cạnh ván thành mốc chuẩn với kích thước được kiểm soát chặt, và tờ giấy được giữ lên cốt bằng tĩnh điện cho khỏi xê dịch lúc đưa vào máy. Phần EIR bên dưới quay lại chỗ này.
Nhiệt, áp lực và thời gian
Hai nguồn cho khoảng số khá gần nhau. Sáng chế EP 2340928 mô tả giấy, cốt và lớp overlay được nung ở 160–220 °C và ép với 20–40 kg/cm² trong 20 đến 60 giây. Nhóm Meder thử ba mức nhiệt 175, 185 và 195 °C với áp lực 2,5 MPa, xấp xỉ 25 kg/cm², và bốn thời gian ép 25, 35, 45 và 65 giây. Một nhà sản xuất tấm đệm ép còn nhắc tới chu kỳ nhanh chỉ 7 đến 11 giây, và nói thẳng rằng áp lực, nhiệt độ và thời gian ép không phải thông số cố định. Các con số trên vì thế chỉ là khoảng tham khảo, không phải thông số của máy nào, kể cả máy ở KES.
Trong thời gian ngắn đó, keo trải qua hai chặng. Nhóm Meder mô tả: giấy tẩm đã được sấy ở 130–160 °C đến trạng thái keo còn dẻo, gọi là b-stage. Vào máy ép, keo hóa lỏng, lan ra mặt cốt rồi liên kết ngang cho đến khi cứng. Cứng bao nhiêu gọi là độ đóng rắn, và nó quyết định nhiều thứ ở mặt ván.
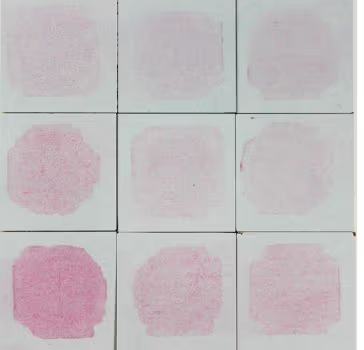
Ép thiếu, keo chưa đóng rắn đủ: mặt kém chịu trầy và kém chịu nhiệt. Ép thừa, mặt bị giòn: bài của nhóm Meder ghi các mặt đóng rắn quá dễ vỡ ở mép và nứt, có khi lúc cắt tấm, có khi nhiều tháng sau khi đã lắp. Nhóm này cũng cho thấy phép thử thuốc nhuộm Kiton, loại phép thử cũ dùng để kiểm tra độ đóng rắn, bắt được mặt ép thiếu nhưng không phân biệt được mặt ép thừa: hai mẫu keo nhanh ép ở 195 °C, trong 25 giây và 45 giây, lên màu gần giống nhau, nhưng chỉ số dễ nứt đo ra 48 mm với mẫu đầu và 379 mm với mẫu sau (số càng lớn càng dễ nứt).
Giữa bàn ép nóng và tấm khuôn còn một lớp ít ai nghĩ tới là tấm đệm làm bằng silicone đàn hồi và vải. Theo Inserco, hãng làm tấm đệm ép, nó bù sai lệch bề dày của ván, cần dẫn nhiệt tốt, và ảnh hưởng đến mức độ đóng rắn của keo cũng như việc tránh lỗi bề mặt.
Tấm khuôn thép tạo vân và độ bóng
Mặt ván là bản đúc ngược của tấm khuôn. Theo Composite Panel Association, các tấm thép ép nổi lớp trang trí tạo ra vân gỗ, vân đá hay hoa văn trừu tượng, và cũng chính tấm thép có thể tạo hoặc điều chỉnh độ bóng của bề mặt. Một tấm khuôn nhẵn gương cho mặt bóng, một tấm khuôn nhám mịn cho mặt mờ, một tấm khắc sâu cho mặt sần rõ.
Tấm khuôn thường làm bằng thép không gỉ vì ba tính chất: rất phẳng, rất cứng nên khó móp và trầy, và giãn nở nhiệt thấp nên ít biến dạng khi nóng lên rồi nguội đi lặp lại. Theo Outokumpu, tấm mài có thể song song trong sai số dưới 0,10 mm. Hueck Decent cho biết các tấm inox 304 và 410 của họ được mạ crôm cứng 60–65 HRC, kích thước tới 2.000 x 4.000 mm. Vân được tạo bằng cách phủ chất cảm quang, chiếu hình, ăn mòn hóa học, rồi mạ niken và crôm. Hueck Rheinische, hãng làm tấm khuôn khác, giới thiệu ở Interzum 2013 tấm cho vân sâu trên 120 µm và tấm nhẵn gương cấp Mirror 9 cho mặt bóng không có hướng vân.
Đổi bề mặt không cần đổi giấy hay cốt: cùng một giấy in có thể ép thành nhiều bản bề mặt chỉ bằng cách đổi bộ tấm khuôn. KES ghi trong tài liệu so sánh ván melamine rằng dòng S6 có 24 hiệu ứng trở lên, còn S9 và ST có từ 30 hiệu ứng, và gọi đó là bộ khuôn hiệu ứng. Tài liệu không nói rõ mỗi hiệu ứng khác nhau ở độ sâu hay độ bóng.
EIR: vân nổi trùng khớp với vân in
Một tấm khuôn khắc vân gỗ ngẫu nhiên vẫn cho mặt ván có vân nổi, nhưng rãnh nổi không nằm đúng chỗ vân in. Mắt thấy một lỗ chân gỗ, ngón tay sờ vào chỗ khác. EIR (embossed in register) sửa điều đó. Pfleiderer định nghĩa gọn: dập nổi theo đúng hình của vân in, nên chỗ nào vân in có đường vân, mắt, vết nứt thì mặt ván cũng có chỗ nổi tương ứng. Tiếng Việt gọi là vân nổi đồng bộ; KES dùng chữ đồng vân.
Làm được điều này khó hơn nghe. EGGER quét độ phân giải cao cả hình lẫn độ nổi của tấm gỗ thật, in hình lên giấy, khắc độ nổi lên tấm khuôn, rồi dùng hệ thống camera để căn tấm khuôn với vân in. Sáng chế EP 2340928 chỉ ra một chỗ dễ lệch: tấm khuôn nóng lên và giãn ra, mà chính lúc ấy vân nổi phải khớp với hình trên giấy. Nên kích thước hình in được tính trước để bù cho độ giãn của tấm khuôn nóng, còn cạnh ván phay chuẩn là mốc để giấy và tấm khuôn cùng căn theo.
KES có hai chi tiết liên quan trong tài liệu so sánh ván melamine. Cột S9 và ST ghi thêm 15 khuôn đồng vân, và slide tổng kết nói khuôn đối bản cho vân 3D như gỗ thật. Cột S6 không ghi số khuôn đồng vân.
Có cách khác không dùng tấm khuôn thép. Hymmen, hãng làm dây chuyền in kỹ thuật số, giới thiệu công nghệ DLEplus tạo vân nổi ngay trong lớp sơn phủ bằng kỹ thuật số, căn theo hình in. Ván ép giấy melamine bằng tấm thép thì làm theo cách ở trên.
Bóng, mờ, sần và cách đọc trên mã màu
Độ bóng của mặt ván phủ thường đo bằng máy đo ánh sáng phản xạ ở góc 60 độ, thang từ 0 đến 100. Mặt mờ nằm ở đầu thấp của thang, mặt bóng gương ở đầu cao. Pfleiderer giới thiệu dòng SyncroFlow với mặt mờ có lỗ chân gỗ đồng bộ, và EGGER mô tả ST9 là kiểu mặt rất nông, mờ, tay sờ như lụa. Giữa hai đầu là các mức trung gian, mỗi hãng đặt một tên riêng.
Với mã của KES, bản bề mặt nằm ở ký hiệu cuối. Theo bài đọc mã màu của site này, lấy từ trang sản phẩm KES, màu 10101 có bản T (Texture White), G (Glossy White), SH (Smooth White), S (Stipple White) và vài bản khác. Cùng một giấy, khác tấm khuôn. Mẫu ảnh trên màn hình không cho thấy độ bóng hay độ sần, nên khi đặt cần ghi đủ cả ký hiệu. Cách đọc mã nằm trong bài đọc mã màu ván phủ KES. Mặt bóng và mặt mờ chịu trầy khác nhau thế nào, bài chống trầy xước bề mặt ván phủ giải thích cách thử; còn màu phai theo ánh sáng thì ở bài độ bền màu. Cốt MDF bên dưới mặt ván này được làm ra từ khâu trước đó trong quy trình sản xuất MDF.
Câu hỏi thường gặp
EIR là gì?
Là vân nổi trên mặt ván trùng khớp với vân in trên giấy: chỗ in có lỗ chân gỗ thì tấm khuôn cũng dập một chỗ lõm đúng vị trí đó. Tên đầy đủ là embossed in register. Cùng ý với tên vân nổi đồng bộ hay đồng vân, mà các hãng ván phủ gọi khác nhau.
Ép chu kỳ ngắn khác ép HPL ở đâu?
Ván melamine ép giấy tẩm keo thẳng lên cốt, trong máy một tầng, thời gian ép tính bằng giây. Tấm HPL được ép riêng thành tấm gồm nhiều lớp giấy, rồi mới dán lên cốt bằng một lớp keo khác. Sự khác biệt về mặt ván nằm ở bài Melamine, Laminate hay Acrylic, còn cách ép HPL có trong bài sản xuất HPL Laminate.
Vì sao cùng một mã màu lại có nhiều bản T, G, SH?
Màu do giấy quyết định, còn độ bóng và độ sần do tấm khuôn. Đổi tấm khuôn thì ra một bản bề mặt khác trên cùng một màu giấy. Ký hiệu cuối của mã ghi bản nào.
Nguồn tham khảo
- Sáng chế EP 2340928 A1, Embossed-in-register manufacturing process (thông số ép, giãn nở tấm khuôn, mép chuẩn)
- Meder, Mai và Lukowsky, Evaluation of Four Methods to Determine the Degree of Cure of Melamine-Based Direct Pressed Laminates on Particleboards, Materials 18(1): 117 (2025)
- Composite Panel Association, Thermally fused laminates
- Pfleiderer, SyncroFlow, bề mặt lỗ chân gỗ đồng bộ
- EGGER, Authentic woodgrain reproduction technology
- Outokumpu, Stainless steel press plates
- Hueck Decent, About us (tấm khuôn inox mạ crôm cứng)
- Wood Based Panels International, Designs on the market (Interzum 2013)
- Inserco, Press pads for short-cycle presses
- Hymmen, Digital printing for decors and structures
- CEN, EN 14322:2021, Melamine faced boards for interior uses (tóm tắt)
- Wikipedia, Glossmeter (đo độ bóng ở góc 60 độ, thang 0–100)
- KES Group, tài liệu so sánh KES Melamine 2026 (trang 4, 6, 12) và Factory Tour KES Group Miền Bắc 2026 (trang 8)
- KES Group, quy trình sản xuất 21 công đoạn trên trang chủ Nguyên Minh (lib/process-stations.ts)