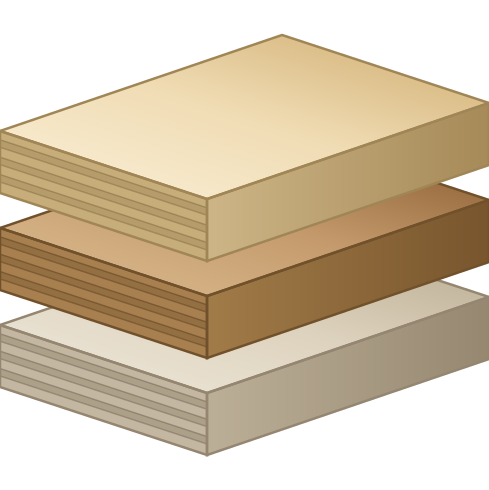
Cưa ngang một tấm MDF thì mặt cắt chỉ là một khối nâu mịn, không vân, không thớ, khó tin nó từng là thân cây. Từ khúc gỗ nằm ở bãi đến tấm ván về xưởng mộc là cả một dây chuyền, và KES làm trọn đoạn đó trong một khu nhà máy: gỗ rừng trồng vào ở đầu này, ván mộc ra ở đầu kia. Bài đi qua từng trạm theo bản đồ 21 trạm KES dùng để giới thiệu nhà máy, dừng khi ván mộc vào kho, trước lúc phủ melamine. Gỗ đến nhà máy từ đâu có trong bài đầu của chuyên đề, còn cả chuyên đề nằm ở trang từ rừng trồng đến tấm ván.
Tám trạm đầu của dây chuyền KES
Bản đồ nhà máy KES có 21 trạm, chia nhánh: ván, giấy, ván melamine, ván sàn, rồi phòng thí nghiệm và đóng container. Ván MDF là tám trạm đầu. Slide của KES gọi các khu theo tên nhà máy: bóc vỏ, băm, nhà nghiền, tháp sấy, ép nóng, khu chà nhám, kho nguyên vật liệu. Bản đồ chia nhỏ hơn một chút, và bài theo cách chia đó.
Thứ tự cố định vì mỗi trạm nhận đầu ra của trạm trước. Thứ không thành ván thì rời dây chuyền ngay ở trạm sinh ra nó: vỏ cây, kim loại và cát sạn, bụi chà nhám. Phần phế liệu đó đi đâu tiếp có trong bài tái chế phế liệu gỗ công nghiệp.
Bóc vỏ, băm dăm, rửa dăm (trạm 1 và 2)
Ở trạm 1, gỗ rừng trồng quay trong một cái trống, vỏ bong ra và đi riêng, khúc gỗ sạch đi tiếp. Không nhà máy MDF nào bắt buộc phải tự băm gỗ. Tài liệu AP-42 của Cơ quan Bảo vệ môi trường Mỹ (US EPA) viết rằng dăm thường được chở đến từ xưởng cưa, nhà máy ván dán hay xưởng đồ gỗ, và chỉ khi chuẩn bị dăm tại chỗ mới có khâu bóc vỏ, cắt ngắn và băm.
Trạm 2 của KES gồm máy băm, nam châm hút kim loại, sàng loại dăm quá cỡ và khâu rửa cát sạn khỏi dăm.
Dăm mua ngoài dễ lẫn kim loại, đá và cát. Chúng làm mòn đĩa nghiền ở trạm sau, và lọt vào ván thì thành hạt cứng trong tấm, nên dăm được rửa trước khi hấp.
Hấp mềm và nghiền thành sợi (trạm 3)
Dăm vào buồng hấp trước, rồi vào máy nghiền. Hơi nước làm gỗ mềm đi, nên khi dăm đi qua giữa hai đĩa có rãnh, một đĩa hoặc cả hai quay, gỗ tách thành sợi tơi. Ở ván dăm, mỗi mảnh gỗ vẫn còn hình mảnh. Ở MDF thì không còn mảnh nào.
Các con số công bố cho trạm này khá rộng. Gỗ được nghiền trong hơi nước bão hòa, thường ở 130–200 °C, và một ví dụ cụ thể dùng 171 °C ở khoảng 8 bar. Dăm nằm trong buồng hấp bao lâu thì mỗi tài liệu ghi một khác, từ vài chục giây đến vài phút, nên bài không đưa con số nào cho khoảng thời gian đó.
Trộn keo, sấy và sàng sợi (trạm 4)
Sợi ra khỏi máy nghiền vẫn ướt và nóng, đi thẳng vào một ống thổi. Keo được phun vào sợi ngay trong ống này, khi sợi còn đang bay, nên keo và sợi trộn với nhau trước khi sợi khô. Đa số nhà máy làm theo cách này, theo AP-42. Một số nhà máy sấy sợi trước rồi mới trộn keo trong máy riêng.
Từ ống thổi, sợi vào ống sấy. Hơi nóng cuốn sợi đi và làm khô, cyclone ở cuối tách sợi khỏi hơi, rồi máy sàng giữ lại các cục sợi vón để chúng không lọt vào thảm.
Keo dùng nhiều nhất trong ván MDF là urea-formaldehyde. AP-42 cũng kể thêm keo phenolic, keo melamine và isocyanate. Tài liệu nhà máy mà site có không ghi KES dùng keo gì ở từng dòng ván, nên bài không nói keo của KES là loại nào. Điều đo được ở ván thành phẩm là lượng formaldehyde phát thải ra, xem bài về tiêu chuẩn E0, E1 và CARB P2, còn ván chống ẩm HMR khác ván thường chủ yếu ở keo, xem MDF chống ẩm và MDF thường. Các loại keo và cách chúng đóng rắn nằm ở bài keo dán ván gỗ công nghiệp.
Europanels cho biết một tấm MDF tiêu chuẩn có thành phần như sau.
- Sợi gỗ
- 82%
- Phần lớn tấm ván là gỗ, đã tách thành sợi.
- Keo
- 10%
- Chất kết dính nối các sợi lại với nhau.
- Nước
- 7%
- Chưa tới 1% còn lại là sáp paraffin.
Trải thảm và ép sơ bộ (trạm 5)
Sợi khô được thổi bằng không khí từ bồn chứa sang máy trải, rơi xuống một băng tải chạy liên tục và thành thảm. KES ghi thảm được trải dày và đều. Thảm còn xốp, nên băng ép sơ bộ nén bớt không khí trước khi thảm vào máy ép chính, và máy dò kim loại kiểm tra thảm. Phần mép thảm bị cắt tỉa được gom lại, đưa trở về máy trải (AP-42).
Ép nóng liên tục (trạm 6)
Thảm đi vào giữa hai băng thép nóng. Nhiệt và áp lực làm keo đóng rắn và nối các sợi thành một tấm đặc. AP-42 kể hai kiểu máy ép: liên tục, hoặc cắt thảm thành từng tấm rồi cho vào máy ép nhiều tầng. KES dùng kiểu liên tục: tấm ra khỏi máy là một dải ván dài, cưa chéo cắt thành tấm.
Cùng một kiểu máy ép làm được cả ván mỏng lẫn ván dày: máy Dieffenbacher ghi 1,0–60 mm, còn các dòng MDF của KES nằm trong 2,5–30 mm (HMR-S) và 5,5–25 mm (HMR PLUS). Nhiệt độ ép tùy máy và loại keo, tài liệu công khai ghi những mức khác nhau, nên bài không nêu.
Ép xong, tấm ván không đặc đều. Europanels ghi mặt ván 1.000–1.100 kg/m³, lõi 600–700 kg/m³, trung bình 700–800 kg/m³. Hai mặt đặc, lõi xốp hơn là hình dạng bình thường của MDF, và ảnh hưởng tới bắt vít, phay cạnh và độ bền uốn. Phần này có trong bài về tỷ trọng ván MDF, HDF.
Làm nguội và ổn định (trạm 7)
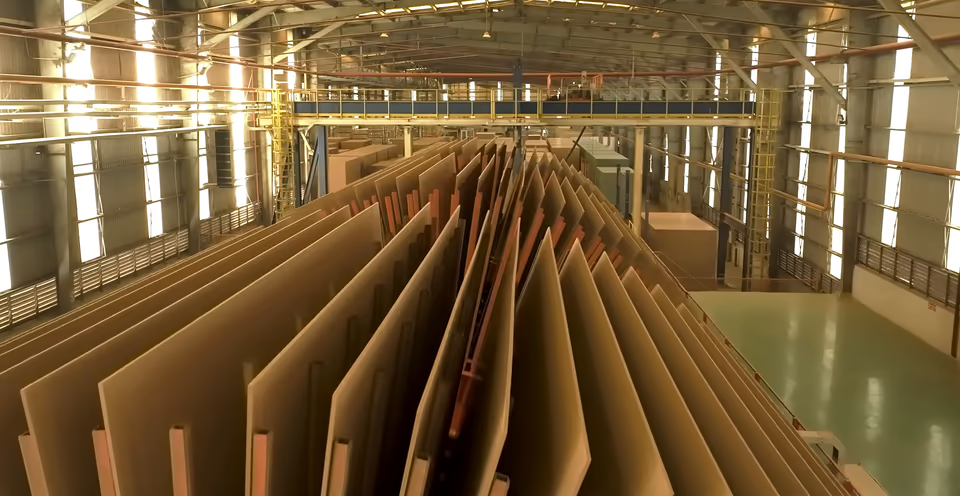
Tấm ván ra khỏi máy ép còn nóng. KES dựng đứng tấm trên bánh xe làm nguội hình sao, mỗi tấm một ngăn, rồi xếp chồng để ổn định. Dieffenbacher tả đúng việc đó: bánh xe làm nguội hạ nhiệt độ ván trước khi xếp chồng.
Sau đó ván nằm kho một thời gian. Báo Tin Tức, khi đưa tin về nhà máy KES, ghi thành phẩm lưu kho 48–72 giờ để ổn định cơ tính của ván MDF.
Chà nhám và kho ván mộc (trạm 8)
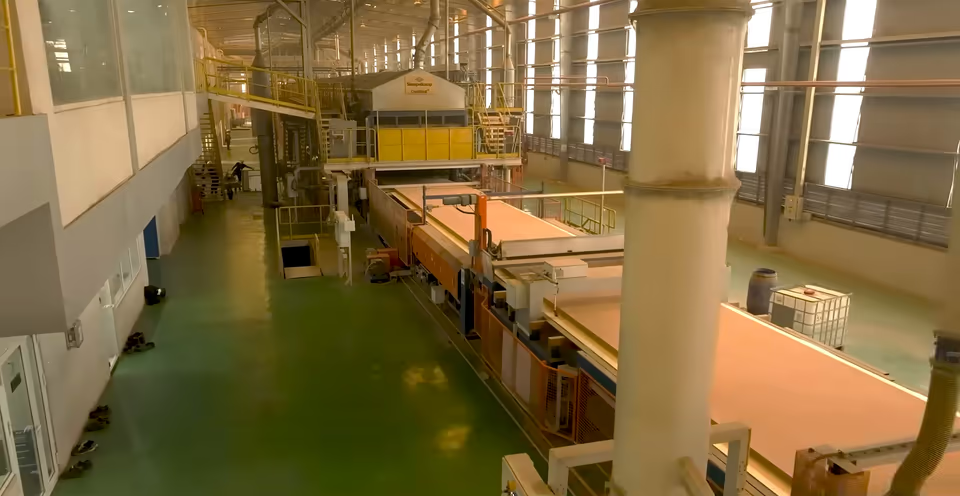
Hai đầu chà nhám làm phẳng cả hai mặt ván. Ván được cắt theo kích thước rồi vào kho ván mộc, tức ván chưa phủ gì. Bụi gỗ đi riêng. AP-42 cũng ghi đúng thứ tự ấy ở nhà máy MDF: nguội, chà nhám, cắt xén, cưa theo kích thước.
Từ kho ván mộc, KES có hai hướng. Một phần ván bán thẳng làm cốt, xem mục MDF và HDF. Phần khác sang trạm 12 để xếp giấy vân gỗ và ép thành ván melamine, hoặc sang trạm 15, nơi ván HDF mỏng trở thành lõi của ván sàn. Cách giấy và melamine phủ lên ván mộc thuộc phần giấy và ép của dây chuyền, không nằm trong bài này.
Phòng thí nghiệm kiểm tra gì (trạm 20)
Gần cuối bản đồ KES là phòng thí nghiệm: mẫu ván và mặt phủ được thử độ trương nở trong nước, độ bền và độ mài mòn của bề mặt. Với ván MDF, kết quả những phép thử ấy chính là các dòng trên bảng thông số, như trương nở sau 24 giờ ngâm nước, liên kết nội, độ bền uốn. Cách đọc từng dòng có trong chuyên đề đọc bảng thông số MDF, HDF, riêng trương nở có bài trương nở chiều dày 24 giờ.
Câu hỏi thường gặp
Gỗ thành sợi ở khâu nào?
Ở trạm 3: dăm gỗ được hấp mềm rồi nghiền thành sợi, trước khi sang trạm 4 trộn keo. Gỗ lấy từ đâu thì xem bài đầu chuyên đề. KES ghi nhà máy dùng nguyên liệu rừng trồng.
Ván MDF có phải gỗ thật không?
Có, về nguyên liệu: khoảng 82% tấm MDF tiêu chuẩn là sợi gỗ (Europanels). Không, nếu hiểu là gỗ nguyên tấm: thớ gỗ đã bị nghiền đi, nên MDF không có vân và không có hướng thớ để chọn khi cắt.
Mặt và lõi MDF có đặc như nhau không?
Không. Mặt ván đặc hơn lõi vì cách ép ở trạm 6. Số đo và ảnh hưởng của nó có trong bài về tỷ trọng ván MDF, HDF.
Nguồn tham khảo
- KES Group, Factory Tour KES Group Miền Bắc 2026, trang 8 (chuỗi sản xuất MDF)
- KES Group, Bên trong chuỗi 6 nhà máy sản xuất ván gỗ công nghiệp khép kín (video)
- US EPA, AP-42 mục 10.6.3, Medium Density Fiberboard Manufacturing
- Europanels, Medium density fibreboard
- European Panel Federation, Manufacturing of MDF
- Valmet, Chip washing for fiberboard
- Sáng chế US4136831A, quy trình tách sợi trong hơi nước bão hòa
- Dieffenbacher, máy ép liên tục CPS+
- Dieffenbacher, xử lý ván thô (bánh xe làm nguội)
- Báo Tin Tức, Cận cảnh quy trình sản xuất ván MDF của nhà máy KES (12/2023)
- KES Group, Ván MDF chống ẩm HMR PLUS
- KES Group, Ván MDF chống ẩm HMR-S