Cánh tủ bếp trên và cánh dưới cùng một mã vân sồi, lắp xong đứng cạnh nhau trông rất thật. Một lúc sau người thợ nhận ra một nút gỗ nâu, cùng hình dạng, cùng độ đậm, nằm ở hai cánh khác nhau. Trong cây thật không có hai nút giống hệt nhau. Trên giấy in thì có, vì cả hai là một chi tiết của cùng một ảnh được in đi in lại.
Bài này là phần đầu của chuyên đề ván phủ được làm ra thế nào, kể phần giấy trước khi giấy được tẩm keo và ép lên ván. Ba bề mặt Melamine, Laminate và Acrylic được so với nhau trong bài Melamine, Laminate hay Acrylic.
Giấy nền: mỏng, hút mực, hút keo
Giấy decor bắt đầu từ một cuộn giấy nền. Felix Schoeller, hãng làm giấy decor, ghi giấy nền dùng để in nặng 50–120 g/m². Giấy phải làm được hai việc trái nhau: lúc in thì hút mực vừa đủ để vân sắc nét, lúc tẩm thì cho nhựa thấm xuyên qua nhanh.
- Giấy nền để in decor
- 50–120g/m²
- Khối lượng giấy nền theo Felix Schoeller; giấy in thô cho decor thường 40–100 g/m².
- Chu vi trục in một chu kỳ
- 1.370–1.400mm
- Chiều dài vân lặp lại khi in ống đồng (EPLF; Felix Schoeller ghi mỗi 140 cm).
- Giấy in được bằng một trục mạ crôm
- 1.000.000m
- Mức tối đa trước khi trục phải mạ crôm lại (Schattdecor).
Giấy làm từ bột sunfat, ví dụ 80 % bạch đàn và 20 % thông, trộn thêm nhựa để giấy không rách khi ướt, và chất độn có thể lên tới 55 %. Titan đioxit (TiO2) cho giấy trắng đục, để cốt ván sẫm màu phía sau không lộ qua lớp vân. Khi tẩm keo, giấy trong ra một phần và độ che phủ mất đi một ít, nên nhà làm giấy phải tính trước.
Giấy đơn sắc thì không qua máy in: màu được nhuộm ngay trong nhà máy giấy rồi giấy đi thẳng sang khâu tẩm keo.
In ống đồng: từ tấm gỗ thật đến cái trục
Muốn in một vân gỗ, trước hết cần một tấm gỗ thật. Surteco cho biết họ chà nhám, đánh bóng và chải tấm gỗ trước khi quét. Ảnh quét được chỉnh sửa, rồi tách thành các lớp màu, mỗi lớp là một trục. Mỗi trục là một ống thép mạ đồng, được khắc bằng máy điện cơ hoặc laser, rồi mạ crôm để bền.
Độ đậm của vân do độ sâu và cỡ của các ô khắc quyết định. Ô sâu giữ nhiều mực nên in ra đậm, ô nông thì nhạt. Một lưỡi gạt (doctor blade) gạt sạch mực trên bề mặt trục, chỉ để mực trong ô, rồi trục ép mực xuống giấy. Giấy chạy qua nhiều trục liên tiếp, mỗi trục thêm một lớp màu. Mực dùng chủ yếu gốc nước, và theo bài trình bày của Schattdecor, lớp mực phải còn xốp để keo thấm xuyên qua được ở khâu tẩm sau đó.
Một trục mạ crôm in được đến khoảng một triệu mét giấy trước khi phải mạ lại. Bù lại, mỗi mã vân phải khắc cả bộ trục trước khi in được mét đầu tiên, và công khắc ấy chỉ có lợi khi chia ra cho nhiều mét giấy, nên in ống đồng hợp với mã bán nhiều.
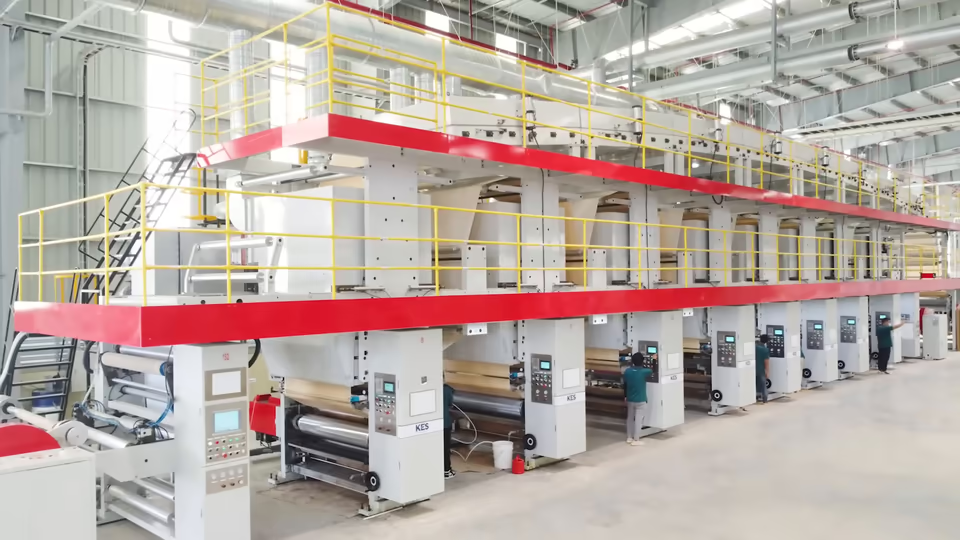
Ảnh trên là chuyền in của KES. Trong quy trình 21 công đoạn của KES, công đoạn này là in giấy vân gỗ: giấy nền cuộn chạy qua máy in ống đồng, các trục khắc in vân lên giấy. Phần cốt MDF của chuỗi sản xuất có trong bài quy trình sản xuất MDF.
Chu kỳ lặp: vì sao nút gỗ trở lại
Trục in là hình trụ, nên bức ảnh khắc trên nó phải khép kín: chỗ cuối của ảnh nối liền với chỗ đầu, và sau mỗi vòng quay vân lặp lại từ đầu. Chiều dài một vòng gọi là chu kỳ lặp. EPLF, hiệp hội ngành sàn laminate châu Âu, nêu trục in decor cỡ 1.370 mm (tài liệu của họ gọi là đường kính, nhưng với con số ấy chỉ có thể là chu vi), còn Felix Schoeller ghi vân lặp lại mỗi 140 cm. Chu kỳ chỉ đổi khi đổi cỡ trục; muốn vân không lặp thì phải bỏ hẳn kiểu in có trục, như các bằng sáng chế về decor in không lặp mô tả.
Với tấm cỡ 1.220 × 2.440 mm, nếu giấy được cắt theo chiều cuộn thì chiều dài tấm bằng khoảng 1,7 chu kỳ: cùng một chi tiết có thể hiện hai lần trên một tấm. Vân có một nút gỗ to sẽ lộ chuyện lặp rõ hơn vân thẳng đều.
Đó không phải lỗi sản xuất, chỉ là cách in bằng trục. Bộ tủ lớn dùng nhiều tấm cùng mã thì thấy chi tiết lặp rõ hơn một mặt bàn đơn lẻ.
In kỹ thuật số: không có trục, nên không có vòng lặp
Từ 2015, Interprint là hãng đầu tiên đưa in kỹ thuật số vào in decor, và EPLF cũng ghi nhận mốc đó. Máy in phun nhận trực tiếp file ảnh, không phải khắc bộ trục mới cho mỗi mã vân. Schattdecor mô tả dây chuyền in rộng 2,25 m, tốc độ tới 162 m/phút, với bốn màu mực gốc nước, casein hoặc hữu cơ.
Vì ảnh không bị nhốt trong một vòng trục, vân dài hơn nhiều trước khi lặp. Các nguồn nêu con số khác nhau: Interprint ghi chiều dài tối đa không lặp là 5.600 mm, EPLF ghi 6.000 mm. Cả hai đều dài hơn tấm 2.440 mm, nên tấm ván in kỹ thuật số có thể không có chi tiết nào lặp trên một tấm.
In phun cũng cần loại giấy decor riêng, vẫn dựa vào TiO2 để che phủ. Khâu sau không đổi: giấy in xong được tẩm keo rồi mới ép.
Khớp vân giữa các tấm và cạnh dán
Một bộ tủ còn có cạnh tấm, và cạnh cần dải dán cùng màu với mặt. Surteco ghi cạnh melamine của họ khớp với decor EGGER, còn Hymmen mô tả cạnh in kỹ thuật số khớp 1:1 với mặt ván. Phần khớp giữa cạnh và mặt được làm sẵn từ khâu in, thợ không phải chỉnh bằng mắt.
Vân nổi trên mặt cũng phải đi cùng ảnh in. Công nghệ EIR (embossed in register) làm vân nổi của tấm khuôn ép trùng khớp với vân in, và theo EPLF đã có từ khoảng năm 2000. Impress mô tả EIR là việc phối hợp thiết kế, in, tẩm và cấu trúc tấm khuôn ép. Phần ép nhiệt và tấm khuôn có trong bài ép nhiệt chu kỳ ngắn và ván trung.
Màu giữa các lô giấy lại là chuyện khác. KES ghi trong tài liệu so sánh ván melamine rằng nhà máy nhúng keo melamine cùng kho lạnh riêng giữ màu và chất lượng bề mặt ổn định. Tài liệu này không nêu mức sai lệch màu cho phép giữa hai lô, nên chưa có con số để dựa vào. Nên đặt đủ ván cho cả công trình cùng một lần và hỏi mã lô trên nhãn.
Giấy rồi đi tiếp thế nào
Giấy in xong được cuộn lại và đưa sang khâu tẩm keo. Impress, hãng làm giấy tẩm sẵn, ghi giấy được tẩm keo trước khi ép. Chuyện tẩm keo melamine và urea, cùng lớp giấy overlay chống mài mòn, có trong bài tẩm keo melamine và overlay.
Tài liệu giới thiệu nhà máy của KES vẽ chuỗi giấy theo thứ tự giấy thô, chuyền in, chuyền nhúng, giấy thành phẩm, kho lạnh, rồi mới tới cụm ép tạo tấm melamine. Các mã ván phủ Melamine của KES có trong mục Melamine với 654 mã. Độ bền màu của lớp giấy dưới ánh sáng được nói riêng trong bài độ bền màu ánh sáng của ván phủ, còn các mức chất lượng bề mặt có trong bài tiêu chuẩn bề mặt ván phủ.
Câu hỏi thường gặp
Giấy decor là gì?
Giấy decor là giấy trang trí in sẵn một hình, thường là vân gỗ, vân đá hoặc một màu. Giấy được tẩm keo rồi ép nóng lên mặt ván, thành lớp bề mặt của ván melamine.
Vân gỗ trên ván melamine có phải gỗ thật không?
Không. Đó là ảnh in, thường được quét từ một tấm gỗ thật rồi in lên giấy bằng trục đồng hoặc máy in kỹ thuật số. Trong lớp bề mặt không có lát gỗ nào.
Vì sao hai tấm cùng mã vân lại có chi tiết giống nhau?
Vì trục in lặp vân sau mỗi vòng, khoảng 1,4 m. Hai tấm cắt từ cùng một cuộn giấy sẽ có những chi tiết trùng nhau, như một nút gỗ, ở những chỗ khác nhau trên tấm.
Nguồn tham khảo
- Felix Schoeller, giấy nền in decor (50–120 g/m²)
- Felix Schoeller, giấy decor cho in kỹ thuật số (độ mờ do TiO2)
- Patent WO2009080376A1, giấy decor và thành phần bột giấy
- Interprint, dịch vụ in decor ống đồng (quét, chỉnh, tách màu, khắc trục)
- Interprint, in kỹ thuật số decor (từ 2015, không dùng trục)
- Interprint, in decor, chiều dài tối đa không lặp
- Surteco, thiết kế và khắc trục bằng laser
- Schattdecor, bài trình bày về xu hướng in decor (mực gốc nước, trục mạ crôm)
- EPLF, in kỹ thuật số thay đổi ngành sàn laminate châu Âu
- Surteco, cạnh melamine khớp với decor EGGER
- Patent EP2544901A2, decor in không lặp
- Kaspar, dây chuyền trục ống đồng (mạ đồng, mạ crôm)
- Impress, giấy tẩm sẵn và quy trình ép
- KES Group, Factory Tour Miền Bắc 2026 và tài liệu KES Melamine