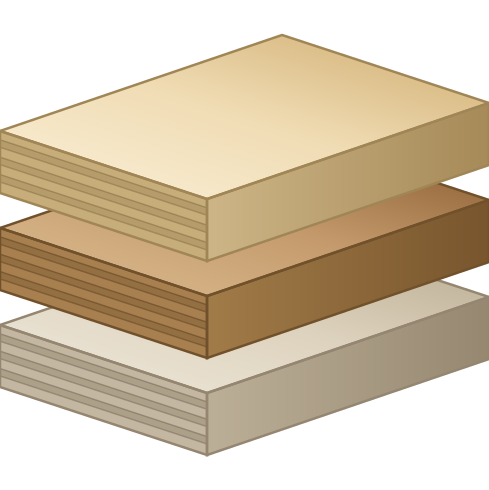
Cưa đôi một tấm ván dăm và một tấm plywood cùng dày 18 mm, rồi nhìn vào mặt cắt. Một bên là hàng nghìn mảnh gỗ nhỏ chồng lên nhau không theo hàng lối nào. Bên kia là những lớp gỗ mỏng xếp thành sọc đều, lớp nọ ngang lớp kia. Hai mặt cắt đó cho thấy hai dây chuyền khác hẳn nhau, và phần lớn chuyện ván nào bắt vít được, ván nào sợ nước, ván nào phải dán chỉ đều bắt nguồn từ đây. Bài này đi qua từng bước của cả hai dây chuyền. Cách làm MDF, loại ván thứ ba trong nhóm cốt, nằm ở bài quy trình sản xuất MDF, trong chuyên đề từ rừng trồng đến tấm ván.
Ván dăm bắt đầu từ dăm, mùn cưa và phoi bào
Nguyên liệu chính là dăm gỗ, mùn cưa và phoi bào. Nhà máy tự băm gỗ tròn thì bóc vỏ, cưa ngắn rồi băm. Nhà máy mua dăm từ nơi khác thì chứa trong kho cho tới khi dùng. Hồi đầu ngành còn dùng mảnh gỗ bóc riêng cho ván dăm, về sau vì chi phí mới chuyển sang dùng cả mùn cưa, phoi bào và phế liệu xưởng. Phần phế liệu này được nói riêng ở bài tái chế phế liệu gỗ công nghiệp.
Dăm tiếp tục được nghiền nhỏ bằng máy búa, máy bóc mảnh hoặc máy nghiền, rồi đi qua sàng rung. Sàng làm hai việc: lọc bụi mịn và tách dăm dùng cho lớp mặt khỏi dăm dùng cho lõi. Bụi mịn bị loại vì dăm càng nhỏ thì tổng diện tích bề mặt càng lớn, và càng tốn keo.
Dăm đi qua máy sấy, thường là thùng quay. Dăm vào có thể còn ướt tới 50%, ra còn khoảng 2–8% ẩm. Dăm lõi hay được sấy khô hơn dăm mặt.
Dăm khô vào máy trộn, nơi keo (và thêm sáp parafin để chống ẩm tạm thời) được phun lên. Keo urê-formaldehyde (UF) là loại dùng nhiều nhất cho ván dùng trong nhà; các loại keo được so ở bài keo dán ván gỗ công nghiệp. Lượng keo chung khoảng 6–9% khối lượng dăm khô, lớp mặt nhiều hơn lõi: mặt 8–15%, lõi 4–8%. Sáp chiếm 0,3–1%.
Dăm đã trộn keo được rải xuống băng tải bằng luồng khí, qua nhiều đầu rải nối nhau hoặc nhờ dòng khí xếp dăm từ mịn đến thô. Kết quả là thảm ba lớp: mịn, thô, mịn. Có nhà máy rải năm lớp, lớp trung gian dùng dăm dài mỏng để đỡ lớp mặt mịn và tăng độ cứng uốn. Thảm được ép sơ bộ cho bớt xốp rồi cắt theo chiều dài tấm.
Cuối cùng là máy ép nóng. Phần lớn nhà máy dùng máy ép nhiều tầng, 14–18 tầng, ép tổng cộng khoảng 4,2–5,8 phút ở nhiệt độ khoảng 149–182 °C. Tấm ép xong được làm nguội trước khi xếp chồng, rồi chà nhám và cắt xén đúng khổ. Phần cắt bỏ khoảng 0,5–8% tùy khổ ván và cách làm.
Tấm ván dăm trong tay người thợ
Ở mặt cắt của ván dăm thấy rõ từng mảnh dăm, to hơn nhiều so với sợi trong MDF. Điều đó thể hiện ngay ở xưởng, từ chỗ bắt vít đến chỗ dán chỉ.
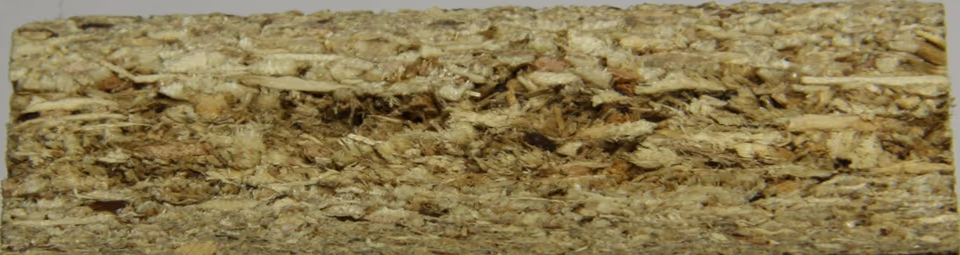
Về lực giữ vít, Hiệp hội ván gỗ Úc (EWPAA) ghi ván dăm thường dày 13–22 mm giữ vít 600 N ở mặt và 700 N ở cạnh, còn MDF thường là 800 N và 1.150 N. Số này đo theo tiêu chuẩn Úc, nên chỉ để so ván dăm với MDF trong cùng tài liệu, không so với con số của KES. Cách thử và các yếu tố ảnh hưởng nằm ở bài lực giữ vít của mặt và cạnh ván.
Cạnh ván thì khác tùy lớp. Dăm lớp mặt mịn cho bề mặt phẳng để dán phủ, sơn hoặc ép veneer. Cạnh cưa thì lộ lõi thô, nên ván dăm phải dán chỉ (chỉ dán cạnh PVC). Wood Handbook ghi thêm rằng ván dùng cho đồ nội thất tốt thường dùng dăm lõi nhỏ hơn, và lõi chặt hơn cho cạnh đẹp hơn, đủ để cạnh tranh với MDF.
Với nước, ván dăm thường phồng theo chiều dày khi ướt, điển hình khoảng 12% sau 24 giờ ngâm ở ván 13–22 mm, và sau khi khô vẫn còn phần phồng dư. EWPAA khuyên không dùng ván dăm thường ở chỗ có nguy cơ chạm nước. Nếu buộc phải dùng thì bịt kín cả mặt lẫn cạnh. Cách đo mức phồng có trong bài trương nở chiều dày sau 24 giờ ngâm nước.
Phân loại theo tỷ trọng của EPA: dưới 590 kg/m³ là ván nhẹ, 590–800 kg/m³ là trung bình và trên 800 kg/m³ là nặng. Họ hàng gần là OSB, ván ghép từ mảnh gỗ dài xếp theo hướng; Wood Handbook ghi OSB đã dần thay plywood ván mềm trong xây dựng. Danh mục KES không có OSB.
Plywood bắt đầu từ khúc gỗ tròn
Gỗ tròn được bóc vỏ rồi cưa thành từng khúc ngắn. Loài gỗ rừng trồng nào vào nhà máy và mất bao lâu để lớn là chuyện của bài gỗ rừng trồng làm nguyên liệu ván. Khúc gỗ được làm nóng đến khoảng 93 °C trong bể nước nóng, bằng hơi hoặc phun nước nóng, để dao bóc ăn ngọt và bề mặt veneer mịn hơn.
Khúc gỗ nóng được kẹp ở hai đầu trên máy bóc, quay quanh trục của nó trong khi lưỡi dao ép sát và bóc ra một dải liên tục, giống như rút cuộn giấy. Với plywood thông dụng, veneer dày khoảng 3 mm; veneer trang trí mỏng hơn nhiều và thường được lạng thay vì bóc. Dải veneer sau đó được cắt theo khổ, rộng chừng 1,37 m để chừa chỗ co ngót và xén mép.
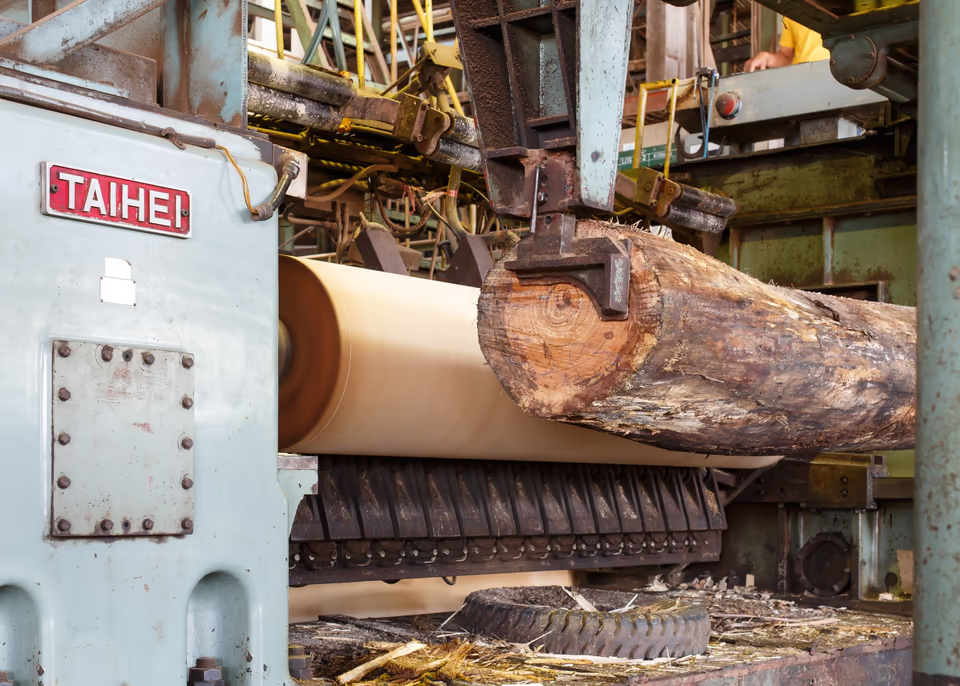
Veneer ướt đi vào lò sấy băng chuyền ở khoảng 150–200 °C. Độ ẩm đích tùy loại keo sẽ dùng, thường 1–15% (tính theo gỗ khô), riêng veneer mặt có thể lên tới 25%. Cuối lò là đoạn làm nguội, vì veneer còn nóng sẽ làm keo bắt đầu chín ngay trên bàn xếp lớp. Tấm chưa đủ khô được đưa sấy lại. Veneer quá hẹp thì dán ghép mép thành tấm rộng.
Xếp lớp, phết keo và ép
Veneer khô đến bàn xếp lớp, nơi keo được phết lên bằng trục cao su có rãnh, bằng màn keo hoặc phun. EPA ghi hai nhóm keo: phenol-formaldehyde (PF) cho plywood ván mềm và loại ngoài trời, urê-formaldehyde (UF) cho loại nội thất. Thường keo chỉ phết hai mặt của một lớp veneer, rồi lớp đó nằm giữa hai lớp không có keo.
Lớp xếp phải đối xứng quanh lớp giữa, nếu không tấm sẽ cong. Ví dụ của EPA cho tấm năm lớp: lớp lưng thớ dọc; lớp hai thớ ngang, keo hai mặt; lớp giữa thớ dọc, không keo; lớp bốn thớ ngang, keo hai mặt; lớp mặt thớ dọc, không keo. Wood Handbook gọi cách xếp này là số lớp lẻ, với thớ của hai lớp kề nhau vuông góc.
Cả chồng veneer vào máy ép nóng. Máy ép làm hai việc, trải keo thành lớp mỏng trên từng tấm veneer và làm keo đóng rắn. Nhiệt độ ép thường 132–165 °C với plywood ván mềm và 107–135 °C với ván cứng, trong 2–7 phút tùy loài gỗ, keo và kiểu máy ép. Sau đó tấm được xén cạnh, và mặt, lưng có thể được chà nhám hoặc để nguyên tùy mục đích dùng.
Số liệu hai dây chuyền, theo EPAMở xem
| Ván dăm | Plywood | |
|---|---|---|
| Nguyên liệu vào | dăm, mùn cưa, phoi bào | gỗ tròn, bóc thành veneer dày khoảng 3 mm |
| Độ ẩm sau sấy | khoảng 2–8% | 1–15% theo gỗ khô, veneer mặt tới 25% |
| Nhiệt độ sấy | theo độ ẩm đầu vào | 150–200 °C |
| Keo | chủ yếu UF, 6–9% khối lượng dăm khô | PF (ván mềm, ngoài trời), UF (nội thất) |
| Nhiệt độ ép | khoảng 149–182 °C | 132–165 °C (ván mềm), 107–135 °C (ván cứng) |
| Thời gian ép | 4,2–5,8 phút (nhiều tầng), 2,5 phút (một tầng) | 2–7 phút |
Mỗi nhà máy chọn con số riêng theo máy ép, loại keo, loài gỗ và độ dày tấm.
Cách làm quyết định gì ở tấm ván thành phẩm
Veneer vẫn còn thớ gỗ dài nguyên vẹn, và thớ đổi hướng 90 độ ở mỗi lớp. Theo Wood Handbook, nhờ vậy plywood chịu uốn đáng kể theo cả chiều dọc lẫn chiều ngang tấm, chênh nhau ít hơn nhiều so với gỗ đặc, và ổn định kích thước theo cả hai chiều. Plywood cũng ít phồng dày không hồi phục khi ướt, khác với ván làm từ dăm, và lớp thớ xen kẽ chống tách nên có thể bắt vít gần mép tấm. Cạnh plywood ít phồng đến mức Wood Handbook còn nêu loại ván này hợp với mối ghép mộng âm dương dán keo ở chỗ có thể bị ướt.
Chất lượng tấm nằm ở veneer và cách xếp: cấp ván tùy chất lượng veneer, nhất là veneer mặt và lưng, còn độ bền mối dán tùy loại keo và việc giữ đúng điều kiện ép. Cạnh plywood lộ các lớp veneer xen nhau nên cần dán chỉ nếu muốn đồng màu với mặt. So sánh với MDF, ván dăm, WPB và ghép thanh ở bài nên dùng MDF hay MFC.
Ván ghép thanh đi theo hướng khác hẳn: không có thảm dăm hay veneer, mà là những thanh gỗ nhỏ (Kronospan gọi là lamella) dán với nhau theo cả chiều dài lẫn chiều rộng thành tấm lớn, tiêu chuẩn EN 13353. Loại ghép mộng răng lược vẫn để lộ mối răng. Trong danh mục KES, ván ghép thanh ghi dày 2,5–30 mm, khổ 4 x 8, 5 x 8 và 6 x 8 ft, chưa kèm mô tả cách làm. Plywood KES dày 9, 12 và 18 mm, khổ 4 x 8 ft; KES mô tả tấm gồm nhiều lớp veneer, thường 3–15 lớp, ép vuông góc thớ bằng keo chịu nước ở nhiệt độ và áp suất cao.
Câu hỏi thường gặp
Ván ép, gỗ dán và plywood có phải là một không?
Có, khi nói về tấm gồm nhiều lớp veneer dán vuông góc thớ: plywood là tên tiếng Anh, ván ép và gỗ dán là cách gọi tiếng Việt. Báo giá chỉ ghi "ván ép" thì hỏi lại đó là tấm nhiều lớp veneer hay ván ép từ dăm, từ sợi.
Ván dăm làm từ gì, MFC và Okal là gì?
Ván dăm làm từ dăm gỗ, mùn cưa và phoi bào, trộn keo, ép nóng thành tấm. Okal là tên gọi trong nghề, MFC là ván dăm đã phủ melamine ở hai mặt.
Vì sao plywood luôn có số lớp lẻ?
Để xếp đối xứng quanh một lớp giữa. Hai mặt ngoài cùng hướng thớ thì lực co giãn hai bên cân nhau, tấm không bị cong khi ép xong hay khi đổi ẩm.
Ván dăm và MDF khác nhau ở khâu nào?
Dăm của ván dăm chỉ được nghiền nhỏ rồi trộn keo, còn gỗ làm MDF được hấp mềm và nghiền thành sợi trước khi trộn keo. Wood Handbook ghi nghiền thành hạt tốn ít năng lượng hơn nghiền thành sợi, nhưng ván dăm thường kém bền hơn ván sợi vì không tận dụng được hình dạng sợi của gỗ.
Plywood KES có trong mục Ván Plywood, 1 dòng, và ván ghép thanh, 1 dòng.
Nguồn tham khảo
- US EPA, AP-42 mục 10.6.2, Particleboard Manufacturing (1998)
- US EPA, AP-42 mục 10.5, Plywood Manufacturing (2002)
- Stark, Cai, Carll, Wood Handbook chương 11, Wood-Based Composite Materials (USDA Forest Products Laboratory, FPL-GTR-190, 2010)
- EWPAA, Facts about Particleboard and MDF (2008)
- Kronospan, Finger-joint panels (EN 13353)
- KES Group, Ván Plywood
- KES Group, Ván ghép thanh
- European Panel Federation, Plywood